
Actualités de l'industrie
Edge Bander Entretien en cinq étapes : comment éliminer complètement le colmatage du pot de colle
Éliminer les pièges à défauts comme l'élimination intermittente de la colle et les micro-vides dans les lignes de production nécessite de repenser complètement vos protocoles d'atelier Pour les techniciens de fabrication gérant les lignes de menuiserie modernes à grande vitesse, les couches de charbon microscopiques et les croûtes chimiques résiduelles ruinent inévitablement la qualité des panneaux et font grimper les coûts de maintenance s'ils sont ignorés. S'appuyer sur un nettoyage réactif d'urgence ou des grattoirs métalliques agressifs introduit généralement des variables de surface imprévisibles, dégrade les éléments chauffants et provoque d'importants dommages à l'équipement. La mise en œuvre de la maintenance tactique des bandes de banderoles contournantes contourne ces phases de réparation chaotiques, servant de cadre fiable qui préserve de carbone et maintient considérablement les lignes de liaison sans faille.
Table des matières
Les coûts cachés des calendriers d’entretien des mauvaises banderoles de bord
De nombreuses installations de fabrication de bois traitent l'entretien des machines comme une réflexion après coup, faisant fonctionner l'équipement jusqu'à ce qu'une défaillance catastrophique des composants arrête tout le plancher de l'atelier Dans le traitement des panneaux à grand volume, une approche réactive de la maintenance détruit complètement vos marges de profit opérationnelles Lorsque les résidus adhésifs cuit sur des surfaces mécaniques critiques, le frottement qui en résulte provoque une contrainte sévère du servomoteur, une dégradation rapide des lames et une répartition inégale de la température à travers les rouleaux d'application.
Selon une analyse technique complète sur l'utilisation des actifs industriels publiée par le Société des professionnels de la maintenance et de la fiabilité (SMRP), [TRADUCTION], les temps d'arrêt imprévus des actifs peuvent coûter jusqu'à dix fois plus cher qu'une routine de maintenance structurée et prédictive en raison de la logistique d'urgence, du gaspillage de matières premières et du travail inactif Pour les banderoles de bord automatisées, un simple arrêt de ligne inattendu peut anéantir la rentabilité de toute une série de production d'armoires personnalisées Le passage à un régime de maintenance strict et axé sur les données des banderoles de bord est le moyen le plus efficace de protéger vos investissements dans les machines lourdes et de maintenir des calendriers de production serrés.
Comment nettoyer les pots de colle sur les machines automatiques de baguage de bord pour empêcher la carbonisation
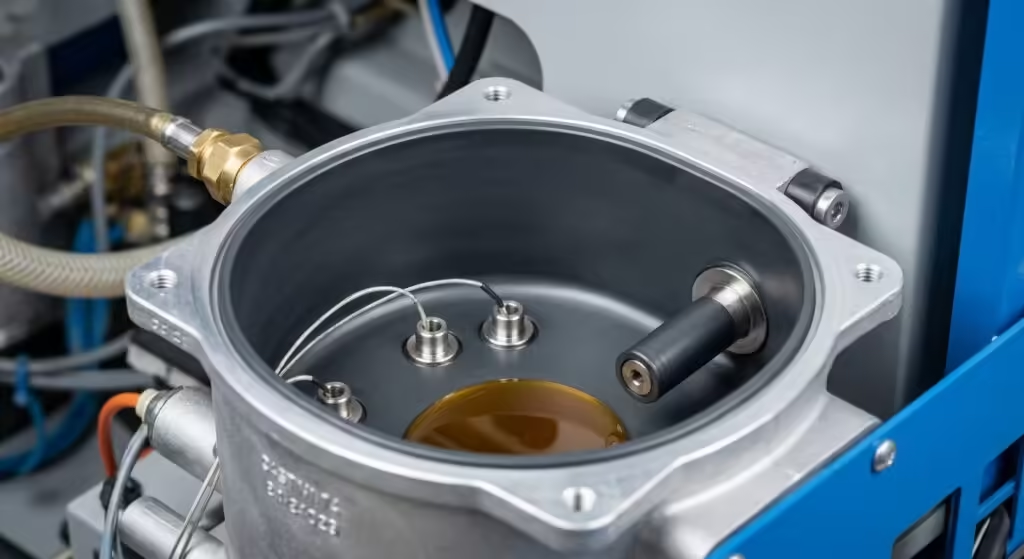
Carbone adhésif carbonisation couramment désigné sur le plancher de l'atelier comme “colle”is la principale cause de blocages du système, de manque de fluide, et de modèles d'application erratiques Lorsque les adhésifs éthylène-acétate de vinyle (EVA) ou polyuréthane (PUR) sont soumis à des cycles de chauffage prolongés pendant les périodes d'inactivité, leurs chaînes de polymère se dégradent, formant une croûte de carbone dense et dure comme roche à l'intérieur du réservoir Cette croûte agit comme un isolant thermique, forçant les éléments chauffants internes à travailler plus fort, ce qui accélère encore les points chauds locaux et la combustion d'adhésif.
Pour briser ce cycle destructeur et restaurer une efficacité thermique absolue, les techniciens de maintenance doivent mettre en place un workflow de nettoyage standardisé et non destructif :
1.Purge thermique : Augmenter la température du réservoir jusqu'au seuil de fluide exact de l'adhésif (typiquement autour de 160 °C pour l'EVA) et vidanger complètement le lot fondu non contaminé à l'aide de la vanne de décharge inférieure de la machine.
2. Répartition chimique : Introduire dans le pot vide un agent de purge organique spécialisé ou un nettoyant à la cire à haute viscosité Laisser le composé circuler à un réglage thermique réduit pendant 15 à 20 minutes pour ramollir les couches carbonisées tenaces liées aux parois en aluminium.
3.Grattage non abrasif : En utilisant un grattoir en laiton ou en téflon robuste, délogez doucement les dépôts de carbone desserrés des surfaces du réservoir Évitez les couteaux à mastic en acier ou les roues à rayons, car ils rayent les revêtements anti-adhérence, créant ainsi des micro-rainures où le futur charbon s'ancrera.
4.Dégagement des orifices et des capteurs : Dégagez les orifices de fluide et nettoyez les lentilles du capteur de température infrarouge à l'aide d'un tampon industriel sans peluche saturé d'un solvant résidu approuvé.
Conseils de longévité de la machine : optimisation des stations de pré-fraisage et de coupe à grande vitesse
Alors que le système de distribution d'adhésif nécessite une vigilance constante, la durabilité globale des actifs repose fortement sur la synchronisation de vos ensembles de pré-fraisage et de détourage La négligence de ces postes mécaniques introduit des vibrations structurelles qui se traduisent directement par des défauts visibles des panneaux, des lignes de joint télégraphiant et une défaillance prématurée du moteur La poussière de bois résiduelle combinée à des vapeurs chimiques en suspension dans l'air crée une pâte hautement abrasive qui accélère l'usure des roulements et désaligne les rouleaux de suivi micro-réglables.
Pour maximiser la durée de vie de votre équipement, les ingénieurs doivent intégrer ces conseils fondamentaux de longévité des machines dans leurs horaires opérationnels hebdomadaires :
- Évaluation de la géométrie et de l'usure des lames : Inspectez les fraises de pré-fraisage en diamant ou en carbure de tungstène pour le micro-écaillage Les lames ternes exercent une force axiale excessive sur les bords du panneau, provoquant une fracturation microscopique qui empêche un ajustement affleurant avec la bande de bandes de bord.
- Harmonisation de la pression pneumatique : Assurez-vous que le collecteur à rouleaux presseurs maintient une force pneumatique constante sur toute la longueur du panneau. Des pressions de suivi inégales provoquent des épaisseurs de ligne de colle variables, conduisant à une compression localisée et à une accumulation rapide d'adhésif sur les tondeuses environnantes.
- Extraction de poussière à haute vitesse : Maintenir une vitesse d'extraction de poussière minimale absolue de 28 mètres par seconde au niveau des hottes Un enlèvement efficace des copeaux empêche les particules de bois collantes de se déposer sur les rails de guidage linéaires à grande vitesse et les vérins pneumatiques de précision.
Pour des références techniques détaillées concernant les cycles de vie des outils de coupe industriels et les techniques d'alignement des broches, reportez-vous au Guides techniques de la Wood Component Manufacturers Association (WCMA), (en), qui décrivent les seuils d'écart type pour les équipements de profilage automatisés à grand volume.
Optimisation des performances des ponceuses de bord industrielles via le DW3600 Architecture
Les machines à bois génériques exigent souvent des processus de nettoyage manuels et épuisants qui drainent les heures précieuses de l'atelier. Le Machine à plaquer les chants entièrement automatique haute vitesse DW3600 change fondamentalement ce paradigme en intégrant l'ingénierie intelligente et défensive directement dans son architecture physique Conçu spécifiquement pour minimiser l'erreur humaine et automatiser les soins préventifs, le DW3600 intègre un système avancé de gestion des adhésifs à deux étages qui réduit drastiquement la fréquence des interventions manuelles.
Le pot de colle primaire du DW3600 est doté d'un revêtement antiadhésif exclusif en téflon multicouche qui empêche les polymères dégradés de s'ancrer à l'intérieur métallique. De plus, son système de contrôle intelligent en boucle fermée abaisse automatiquement la température du réservoir à un mode de fonctionnement sécurisé en mode ’leep si la machine détecte une pause de production en amont dépassant 8 minutes. Cette seule fonctionnalité élimine la cause profonde de la carbonisation, préservant l'intégrité chimique de l'adhésif et prolongeant vos intervalles globaux de maintenance des bandes de bord jusqu'à 40%.
De plus, les postes de pré-fraisage et de coupe fine de la machine sont complètement isolés au sein d'enceintes d'extraction aérodynamiques fortement blindées, ce qui garantit que la micro-poussière ne migre jamais sur les mécanismes de guidage linéaire de haute précision.
Mettre en œuvre un calendrier de maintenance préventive pour les machines à bois
La cohérence dans l'atelier est obtenue uniquement lorsque des processus complexes sont transformés en protocoles clairs et inflexibles Pour garantir que votre chaîne de production conserve une efficacité maximale sur plusieurs équipes, les superviseurs d'atelier doivent appliquer un calendrier d'entretien préventif obligatoire et échelonné pour les machines à bois. Ce cadre lève toute ambiguïté, garantissant que chaque opérateur contribue à la préservation structurelle de l'actif.
1.La liste de contrôle des équipes opérationnelles (toutes les 8 heures)
- Nettoyez tous les rouleaux de suivi et de pression en caoutchouc à l'aide d'un chiffon sans peluche et d'un nettoyant sans solvant approuvé pour empêcher le marquage des panneaux.
- Vérifiez que le réservoir du lubrificateur à brouillard d'huile est rempli de l'huile pneumatique ISO VG 32 correcte.
- Éliminez les copeaux de bois accumulés ou les déchets de coupe de bord des roues tampons et des scies de coupe d'extrémité.
2.La synchronisation mécanique hebdomadaire (toutes les 40 heures)
- Vérifiez la tension de toutes les pistes d'entraînement principales et ajustez l'alignement du suivi pour éviter la dérive latérale du panneau.
- Inspectez les lames du grattoir pour l'accumulation d'adhésif et vérifiez les bords coupants des couteaux à coupe fine.
- Nettoyer et regraisser les chariots de guidage linéaires primaires à l'aide d'une graisse complexe au lithium haute performance.
L'étalonnage profond mensuel (toutes les 160 heures)
- Effectuez un rinçage complet du pot adhésif primaire à l'aide d'un composé de nettoyage dédié, comme détaillé dans notre guide sur comment nettoyer les pots de colle sur les machines automatiques de baguage de bord.
- Mesurez la résistance de l'élément chauffant pour identifier les zones thermiques défaillantes avant qu'elles ne provoquent un carbonisation adhésive localisée.
- Vérifiez les tolérances absolues d'équerrage et de profondeur de coupe de l'agrégat de pré-fraisage à l'aide d'indicateurs numériques de cadran.
Pour les protocoles normalisés concernant les intervalles de lubrification mécanique et la conformité en matière de sécurité au travail industriel, les gestionnaires devraient consulter le Lignes directrices sur la protection et l'entretien des machines de l'Occupational Safety and Health Administration (OSHA), (qui dictent des procédures de verrouillage sûres lors de l'entretien des machines lourdes).
Dépannage de l'application de colle inégale sur les banderoles Edge
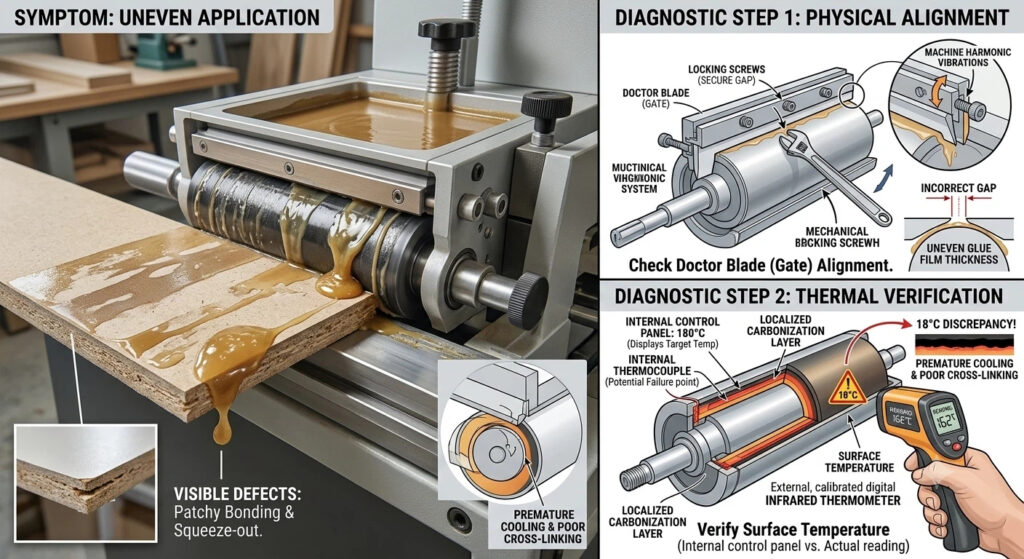
Lorsque des défauts de bord de panneau commencent à apparaître, les opérateurs commettent souvent l'erreur critique d'ajuster aléatoirement les paramètres mécaniques sans mener une évaluation diagnostique structurée Un revêtement adhésif inégal, un collage inégal ou un retrait important sont presque toujours des symptômes structurels d'un déséquilibre thermique ou volumétrique sous-jacent au sein de l'agrégat d'application de la machine.
Tout d'abord, vérifiez l'alignement physique de la racle (porte).Au fil du temps, les vis de verrouillage fixant la porte peuvent se déplacer en raison des vibrations harmoniques de la machine, ce qui fait varier l'épaisseur du film adhésif sur le rouleau d'application.
Deuxièmement, vérifiez la température réelle de surface du rouleau de colle à l'aide d'un thermomètre infrarouge numérique externe calibré Fréquemment, les panneaux de commande internes affichent la température cible correcte, mais une carbonisation localisée ou un thermocouple défaillant crée un écart important au point de contact réel, entraînant un refroidissement prématuré et une mauvaise réticulation.
Sauvegarde des rendements de production grâce à un entretien proactif des ponceuses de bord
Faire passer votre environnement de fabrication d'un état de réparation chaotique et réactive à un paradigme structuré et préventif est le moyen le plus efficace d'éliminer les frais généraux inattendus et de garantir une qualité de produit impeccable. Comme exploré tout au long de ce guide technique, l'intégrité structurelle de vos panneaux finis dépend directement de la propreté et de l'étalonnage continus de vos agrégats de traitement. En mettant en œuvre notre protocole de nettoyage rigoureux en 5 étapes, en appliquant une fréquence d'inspection obligatoire et en investissant dans des architectures de machines avancées et auto-défendantes, votre installation peut complètement contourner les graves drains financiers causés par les blocages de pots de colle et les unités de coupe non coordonnées.
En fin de compte, le succès opérationnel à long terme est le reflet direct de vos disciplines d'atelier, Alors que la mise en œuvre d'une stratégie complète de maintenance des banderoles de bord nécessite un investissement initial de temps opérationnel quotidien, le retour sur investissement se réalise immédiatement dans l'élimination totale des coûts de remplacement des composants, des taux de rebut de matériaux minimes et une production optimisée et ininterrompue qui sauvegarde les marges bénéficiaires nettes de votre atelier.
FAQ
Puis-je utiliser des brosses métalliques ou de la laine d'acier pour nettoyer les dépôts carbonisés du pot de colle ?
Non. Les brosses en fil d'acier rayeront profondément le corps en aluminium et détruiront tout revêtement protecteur en téflon. Cela crée des points d'ancrage microscopiques qui accélèrent la combustion et le carbonisation futures des adhésifs. Utilisez toujours des grattoirs en laiton doux, des tampons en feutre épais ou des spatules en bois.
Pourquoi est-ce que je suis victime d'un délaminage des bandes de bord malgré le panneau de commande montrant la bonne température
Ce problème est généralement causé par une couche cachée d'isolant carbonisé sur les éléments chauffants ou un capteur interne mal calibré L'adhésif peut fondre au centre du pot mais atteindre le rouleau d'application en dessous de sa température de mouillage requise Vérifiez la température de surface du rouleau à l'extérieur.
À quelle fréquence les tailleurs de diamants de la station de pré-fraisage doivent-ils être affûtés ou remplacés ?
En fonctionnement standard avec panneaux de fibres de densité moyenne (MDF) ou panneaux de particules, les tailleurs de diamants de haute qualité doivent être vérifiés pour détecter toute micropuce toutes les 500 heures de fonctionnement. Ils nécessitent généralement un affûtage ou un remplacement professionnel après 2 000 à 3 000 heures, en fonction de la densité du matériau et de la teneur en résine.
Est-il sécuritaire de laisser de la colle EVA à l'intérieur du pot à des températures de fonctionnement lorsque la machine est inactive pendant les pauses déjeuner ?
Si la machine est inactive pendant plus de 15 minutes, vous devez toujours abaisser le réglage de la température à environ 120 °C (ou utiliser un système automatisé comme le mode veille automatique du DW3600).Laisser la colle EVA à 180 °C+ sans consommation continue provoque une oxydation rapide du polymère et une carbonisation sévère.