
Noticias de la industria
Mantenimiento de banderines de borde en cinco pasos: cómo eliminar por completo la obstrucción del recipiente de pegamento
Eliminar trampas de defectos como la extracción intermitente de pegamento y los microhuecos en las líneas de producción requiere un replanteamiento completo de los protocolos de su taller. Para los técnicos de fabricación que administran líneas de carpintería modernas de alta velocidad, capas de carbón microscópicas y costras químicas residuales inevitablemente arruinan la calidad de los paneles y aumentan los costos de mantenimiento si se ignoran. Depender de la limpieza reactiva de emergencia o de raspadores de metal ásperos generalmente introduce variables superficiales impredecibles, degrada los elementos calefactores y causa grandes daños al equipo. La implementación del mantenimiento táctico de bandeadores de borde evita por completo estas fases de reparación caóticas, sirviendo como un marco confiable que preserva la longevidad de la máquina y mantiene líneas de unión impecables. Al leer este documento técnico, los gerentes de taller y los ingenieros de mantenimiento obtendrán un modelo procesable de 5 pasos para eliminar permanentemente la carbonización adhesiva, calibrar unidades de procesamiento críticas y minimizar significativamente la sobrecarga operativa en líneas automáticas de bandas de borde.
Tabla de contenido
Los costos ocultos de los malos programas de mantenimiento de las banderines de borde
Muchas instalaciones de fabricación de madera tratan el mantenimiento de la máquina como una ocurrencia tardía, haciendo funcionar el equipo hasta que una falla catastrófica de un componente detiene todo el taller. En el procesamiento de paneles de gran volumen, un enfoque reactivo del mantenimiento destruye por completo sus márgenes de beneficio operativo. Cuando los residuos de adhesivo se hornean sobre superficies mecánicas críticas, la fricción resultante provoca una tensión severa del servomotor, una rápida degradación de las cuchillas y una distribución desigual de la temperatura en los rodillos de aplicación.
Según un análisis técnico integral sobre utilización de activos industriales publicado por el Sociedad de Profesionales de Mantenimiento y Confiabilidad (SMRP), el tiempo de inactividad de activos no planificado puede costar hasta diez veces más que una rutina de mantenimiento estructurada y predictiva debido a la logística de emergencia, el desperdicio de materias primas y la mano de obra ociosa. Para los banders de borde automatizados, apenas dos horas de parada inesperada de la línea pueden acabar con la rentabilidad de toda una producción de gabinetes personalizados. Cambiar a un régimen de mantenimiento de banders de borde estricto y basado en datos es la forma más eficaz de proteger sus inversiones en maquinaria pesada y mantener cronogramas de producción ajustados.
Cómo limpiar ollas de pegamento en máquinas automáticas de bandas de bordes para evitar la carbonización
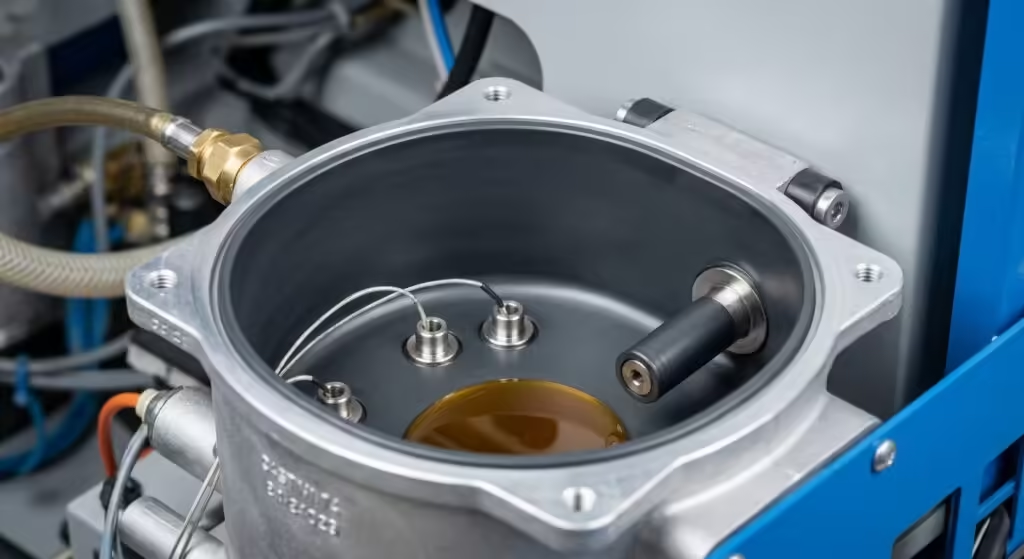
La carbonización adhesiva, comúnmente conocida en el taller como “carbón pegajoso”, es la principal causa de bloqueos del sistema, falta de fluidos y patrones de aplicación erráticos. Cuando los adhesivos de etileno-acetato de vinilo (EVA) o poliuretano (PUR) se someten a ciclos de calentamiento prolongados durante los períodos de inactividad, sus cadenas de polímeros se degradan, formando una corteza de carbono densa y dura como una roca dentro del depósito. Esta corteza actúa como aislante térmico, lo que obliga a los elementos calefactores internos a trabajar más duro, lo que acelera aún más los puntos calientes locales y la quema de adhesivo.
Para romper este ciclo destructivo y restaurar la eficiencia térmica absoluta, los técnicos de mantenimiento deben implementar un flujo de trabajo de limpieza estandarizado y no destructivo:
1. Purga termal: Eleve la temperatura del depósito hasta el umbral de fluido exacto del adhesivo (normalmente alrededor de 160°C para EVA) y drene completamente el lote fundido y no contaminado utilizando la válvula de descarga inferior de la máquina.
2. Desglose químico: Introduzca un agente de purga orgánico especializado o un limpiador de cera de alta viscosidad en el recipiente vacío. Deje que el compuesto circule a un nivel térmico reducido durante 15 a 20 minutos para ablandar las capas carbonizadas rebeldes unidas a las paredes de aluminio.
3. Raspare neabrasivă: Utilizando un raspador de latón o teflón de alta resistencia, desaloje suavemente los depósitos de carbón sueltos de las superficies del depósito. Evite las masillas de acero o las ruedas de alambre, ya que rayan los revestimientos antiadherentes, creando microranuras donde se anclará el carbón futuro.
4.Alimentación de orificios y sensores: Limpie los puertos de fluido y limpie las lentes del sensor de temperatura infrarroja utilizando un hisopo industrial sin pelusa saturado con un disolvente residual aprobado.
Consejos para la longevidad de las máquinas: optimización de estaciones de prefresado y recorte de alta velocidad
Si bien el sistema de suministro de adhesivo requiere una vigilancia constante, la durabilidad general de los activos depende en gran medida de la sincronización de sus conjuntos de prefresado y recorte. Descuidar estas estaciones mecánicas introduce vibraciones estructurales que se traducen directamente en defectos visibles del panel, líneas de unión de telégrafo y fallas prematuras del motor. El polvo de madera residual combinado con vapores químicos transportados por el aire crea una pasta altamente abrasiva que acelera el desgaste de los rodamientos y desalinea los rodillos de seguimiento microajustables.
Para maximizar la vida útil de su equipo, los ingenieros deben incorporar estos consejos fundamentales de longevidad de la máquina en sus programas operativos semanales:
- Geometría de la hoja y evaluación del desgaste: Inspeccione las fresas previas al fresado de diamante o carburo de tungsteno para detectar microchips. Las cuchillas opacas ejercen una fuerza axial excesiva sobre los bordes del panel, provocando una fractura microscópica que evita un ajuste al ras con la tira de bandas del borde.
- Armonización de la presión neumática: Asegúrese de que el colector del rodillo de presión mantenga una fuerza neumática constante en toda la longitud del panel. Las presiones de seguimiento desiguales provocan espesores variables en la línea de pegamento, lo que provoca una compresión localizada y una rápida acumulación de adhesivo en las recortadoras circundantes.
- Extragere de praf cu velocitate ridicată: Mantenga una velocidad mínima absoluta de extracción de polvo de 28 metros por segundo en las campanas. La eliminación eficaz de virutas evita que las partículas de madera pegajosas se depositen en los carriles guía lineales de alta velocidad y en los cilindros neumáticos de precisión.
Para obtener puntos de referencia de ingeniería detallados sobre los ciclos de vida de las herramientas de corte industriales y las técnicas de alineación del husillo, consulte Guías técnicas de la Asociación de Fabricantes de Componentes de Madera (WCMA), que describen umbrales de desviación estándar para equipos de creación de perfiles automatizados de gran volumen.
Optimización del rendimiento de banderines de borde industriales a través de DW3600 Arquitectura
La maquinaria genérica para trabajar la madera a menudo exige procesos de limpieza manuales y agotadores que agotan los valiosos horarios de las tiendas. El Máquina enchapadora de cantos automática de alta velocidad DW3600 cambia fundamentalmente este paradigma al integrar ingeniería defensiva inteligente directamente en su arquitectura física. Diseñado específicamente para minimizar el error humano y automatizar la atención preventiva, el DW3600 incorpora un avanzado sistema de gestión adhesiva de dos etapas que reduce drásticamente la frecuencia de las intervenciones manuales.
El recipiente de pegamento principal del DW3600 cuenta con un revestimiento antiadherente de teflón multicapa patentado que evita que los polímeros degradados se anclen al interior metálico. Además, su sistema inteligente de control de circuito cerrado reduce automáticamente la temperatura del depósito a un ’modo de suspensión“ seguro si la máquina detecta una pausa de producción aguas arriba que excede los 8 minutos. Esta única característica elimina la causa fundamental de la carbonización, preservando la integridad química del adhesivo y extendiendo los intervalos generales de mantenimiento del banderín de borde hasta en 40%.
Además, las estaciones de premolienda y recorte fino de la máquina están completamente aisladas dentro de recintos de extracción aerodinámicos y fuertemente blindados, lo que garantiza que el micropolvo nunca migre a los mecanismos de guía lineal de alta precisión.
Implementación de un Programa de Mantenimiento Preventivo para Maquinaria para Carpin
La coherencia en el taller sólo se logra cuando procesos complejos se transforman en protocolos claros e inflexibles. Para garantizar que su línea de producción mantenga la máxima eficiencia en múltiples turnos, los supervisores de taller deben aplicar un programa de mantenimiento preventivo obligatorio y escalonado para la maquinaria para trabajar la madera. Este marco elimina toda ambigüedad, asegurando que cada operador contribuya a la preservación estructural del activo.
1.La Lista de Verificación de Turnos Operativos (Cada 8 Horas)
- Limpie todos los rodillos de seguimiento y presión de goma con un paño sin pelusa y un limpiador aprobado sin disolventes para evitar que se marquen los paneles.
- Verifique que el depósito del lubricador de niebla de aceite esté lleno con el aceite neumático ISO VG 32 correcto.
- Retire cualquier astilla de madera acumulada o restos de corte de bordes de las ruedas amortiguadoras y las sierras de corte de extremos.
2.La Sincronización Mecánica Semanal (Cada 40 Horas)
- Verifique la tensión de todas las vías de transmisión principales y ajuste la alineación de las vías para evitar que el panel lateral se desvíe.
- Inspeccione las hojas raspadoras en busca de acumulación de adhesivo y revise los bordes cortantes de las cuchillas de corte fino.
- Limpie y vuelva a engrasar los carros guía lineales primarios utilizando una grasa compleja de litio de alto rendimiento.
La calibración profunda mensual (cada 160 horas)
- Realice un lavado completo del recipiente adhesivo primario utilizando un compuesto de limpieza exclusivo, como se detalla en nuestra guía cómo limpiar ollas de pegamento en máquinas automáticas de anillado de bordes.
- Mida la resistencia del elemento calefactor para identificar zonas térmicas defectuosas antes de que provoquen carbonización adhesiva localizada.
- Verifique la escuadra absoluta y las tolerancias de profundidad de corte del agregado de prefresado utilizando indicadores de dial digitales.
Para protocolos estandarizados sobre intervalos de lubricación mecánica y cumplimiento de la seguridad industrial en el lugar de trabajo, los gerentes deben consultar Pautas de mantenimiento y protección de máquinas de la Administración de Salud y Seguridad Ocupacional (OSHA), que dictan procedimientos de bloqueo seguros durante el servicio de maquinaria pesada.
Solución de problemas de aplicación de pegamento desigual en bandejas de borde
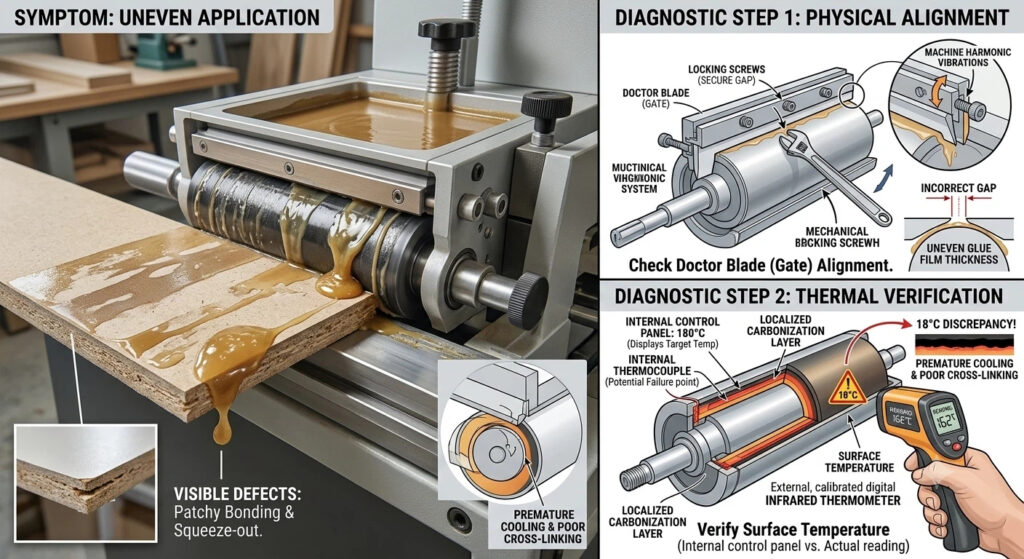
Cuando comienzan a surgir defectos en los bordes del panel, los operadores a menudo cometen el error crítico de ajustar aleatoriamente los parámetros mecánicos sin realizar una evaluación de diagnóstico estructurada. El recubrimiento adhesivo desigual, la unión irregular o la compresión intensa son casi siempre síntomas estructurales de un desequilibrio térmico o volumétrico subyacente dentro del agregado de aplicación de la máquina.
Primero, verifique la alineación física de la rasqueta (puerta). Con el tiempo, los tornillos de bloqueo que sujetan la puerta pueden moverse debido a las vibraciones armónicas de la máquina, lo que hace que la película adhesiva en el rodillo de aplicación varíe en espesor.
En segundo lugar, verifique la temperatura real de la superficie del rodillo de pegamento utilizando un termómetro infrarrojo digital calibrado externo. Con frecuencia, los paneles de control internos muestran la temperatura objetivo correcta, pero la carbonización localizada o un termopar defectuoso crea una discrepancia significativa en el punto de contacto real, lo que lleva a un enfriamiento prematuro y una reticulación deficiente.
Salvaguardar los rendimientos de producción con mantenimiento proactivo de banderines de borde
La transición de su entorno de fabricación de un estado de reparación caótica y reactiva a un paradigma preventivo estructurado es la forma más eficaz de eliminar gastos generales inesperados y garantizar una calidad impecable del producto. Como se explora a lo largo de esta guía técnica, la integridad estructural de sus paneles terminados depende directamente de la limpieza y calibración continuas de sus agregados de procesamiento. Al implementar nuestro riguroso protocolo de limpieza de 5 pasos, hacer cumplir una frecuencia de inspección obligatoria e invertir en arquitecturas de maquinaria avanzadas y autodefensas, sus instalaciones pueden evitar por completo los graves drenajes financieros causados por bloqueos de ollas de pegamento y unidades de recorte descoordinadas.
En última instancia, el éxito operativo a largo plazo es un reflejo directo de las disciplinas de su taller. Si bien implementar una estrategia integral de mantenimiento de banderines requiere una inversión inicial de tiempo operativo diario, el retorno de la inversión se logra inmediatamente con la eliminación total de los costos de reemplazo de componentes, tasas mínimas de desechos de material y una producción optimizada e ininterrumpida que salvaguarda los márgenes de beneficio neto de su taller.
Preguntas frecuentes
¿Puedo usar cepillos de alambre o lana de acero para limpiar los depósitos carbonizados del recipiente de pegamento?
No. Los cepillos de alambre de acero rayarán profundamente el cuerpo de aluminio y destruirán cualquier revestimiento protector de teflón. Esto crea puntos de anclaje microscópicos que aceleran la futura quema y carbonización del adhesivo. Utilice siempre raspadores de latón blando, almohadillas de fieltro pesadas o espátulas de madera.
¿por qué estoy experimentando una delaminación de bandas de bordes a pesar de que el panel de control muestra la temperatura correcta?
Este problema generalmente es causado por una capa oculta de aislamiento carbonizado sobre los elementos calefactores o un sensor interno mal calibrado. El adhesivo puede estar derritiéndose en el centro de la olla pero alcanzando el rodillo de aplicación por debajo de su temperatura de humectación requerida. Verifique la temperatura de la superficie del rodillo externamente.
¿con qué frecuencia se deben afilar o reemplazar los cortadores de diamantes de la estación de prefresado?
Bajo operación estándar con tableros de fibra de densidad media (MDF) o tableros de partículas, los cortadores de diamante de alta calidad deben revisarse para detectar microchips cada 500 horas de funcionamiento. Por lo general, requieren un afilado o reemplazo profesional después de 2000 a 3000 horas, dependiendo de la densidad del material y el contenido de resina.
¿Es seguro dejar pegamento de EVA dentro de la olla a temperaturas de funcionamiento cuando la máquina está inactiva durante las pausas para el almuerzo?
Si la máquina está inactiva durante más de 15 minutos, siempre debe reducir el ajuste de temperatura a aproximadamente 120°C (o utilizar un sistema automatizado como el modo de suspensión automática del DW3600). Dejar el pegamento EVA a 180°C+ sin consumo continuo provoca una rápida oxidación del polímero y una carbonización severa.