
أخبار الصناعة
صيانة Edge Bander في خمس خطوات: كيفية التخلص تمامًا من انسداد وعاء الغراء
يتطلب التخلص من مصائد العيوب مثل ضغط الغراء المتقطع والفراغات الدقيقة في خطوط الإنتاج إعادة التفكير بشكل كامل في بروتوكولات ورشة العمل الخاصة بك. بالنسبة لفنيي التصنيع الذين يديرون خطوط النجارة الحديثة عالية السرعة وطبقات الفحم المجهرية والقشور الكيميائية المتبقية، فإن ذلك يؤدي حتماً إلى تدمير جودة اللوحة وزيادة تكاليف الصيانة إذا تم تجاهلها. عادةً ما يؤدي الاعتماد على التنظيف التفاعلي في حالات الطوارئ أو كاشطات المعادن القاسية إلى ظهور متغيرات سطحية لا يمكن التنبؤ بها، ويؤدي إلى تدهور عناصر التسخين، ويسبب أضرارًا واسعة النطاق للمعدات. يؤدي تنفيذ صيانة شريط الحواف التكتيكية إلى تجاوز مراحل الإصلاح الفوضوية هذه تمامًا، ويعمل كإطار موثوق يحافظ على طول عمر الماكينة ويحافظ على خطوط روابط لا تشوبها شائبة. من خلال قراءة هذه الوثيقة الفنية، سيحصل مديرو أرضيات المتاجر ومهندسو الصيانة على مخطط قابل للتنفيذ مكون من 5 خطوات للتخلص بشكل دائم من تفحيم المواد اللاصقة، ومعايرة وحدات المعالجة الحرجة، وتقليل الحمل التشغيلي بشكل كبير على خطوط ربط الحواف الأوتوماتيكية.
جدول المحتويات
التكاليف الخفية لجداول صيانة Edge Bander السيئة
تتعامل العديد من مرافق تصنيع الأخشاب مع صيانة الماكينة كفكرة لاحقة، وتشغيل المعدات حتى يؤدي عطل كارثي في المكونات إلى إيقاف أرضية المتجر بأكملها. في معالجة الألواح ذات الحجم الكبير، يؤدي النهج التفاعلي للصيانة إلى تدمير هوامش الربح التشغيلية بالكامل. عندما تخبز بقايا المواد اللاصقة على الأسطح الميكانيكية الحرجة، يؤدي الاحتكاك الناتج إلى إجهاد شديد للمحرك المؤازر، وتدهور سريع للشفرة، وتوزيع غير متساوٍ لدرجة الحرارة عبر بكرات التطبيق.
وفقا لتحليل فني شامل حول استخدام الأصول الصناعية نشرته جمعية محترفي الصيانة والموثوقية (SMRP), ، يمكن أن يكلف التوقف غير المخطط له عن الأصول ما يصل إلى عشرة أضعاف تكلفة روتين الصيانة التنبؤي المنظم بسبب الخدمات اللوجستية الطارئة، والمواد الخام المهدرة، والعمالة الخاملة. بالنسبة لعربات النقل الآلية، فإن مجرد ساعتين من التوقف غير المتوقع للخط يمكن أن يمحو ربحية تشغيل إنتاج خزانة مخصصة بالكامل. يعد التحول إلى نظام صيانة صارم يعتمد على البيانات هو الطريقة الأكثر فعالية لحماية استثماراتك في الآلات الثقيلة والحفاظ على جداول إنتاج ضيقة.
كيفية تنظيف أوعية الغراء على آلات ربط الحواف الأوتوماتيكية لمنع الكربنة
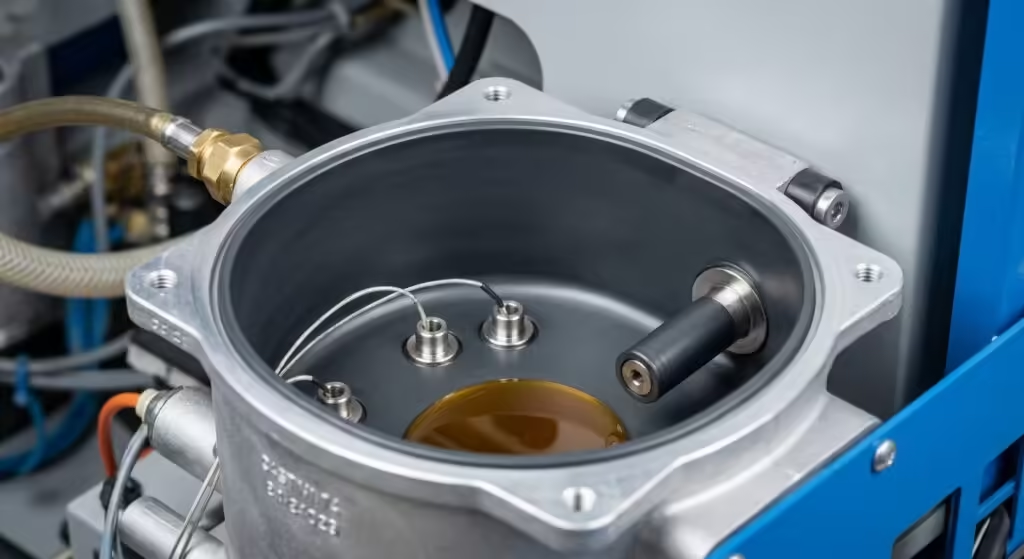
الكربنة اللاصقة التي يشار إليها عادة على أرضية المتجر باسم “glue char”CRIP هي السبب الرئيسي لانسداد النظام، وتجويع السوائل، وأنماط التطبيق غير المنتظمة. عندما تتعرض المواد اللاصقة من أسيتات فينيل الإيثيلين (EVA) أو البولي يوريثين (PUR) لدورات تسخين طويلة خلال فترات الخمول، تتحلل سلاسل البوليمر الخاصة بها، وتشكل قشرة كربون كثيفة صلبة داخل الخزان. تعمل هذه القشرة كعازل حراري، مما يجبر عناصر التسخين الداخلية على العمل بجدية أكبر، مما يزيد من تسريع النقاط الساخنة المحلية وحرق المواد اللاصقة.
لكسر هذه الدورة المدمرة واستعادة الكفاءة الحرارية المطلقة، يجب على فنيي الصيانة تنفيذ سير عمل تنظيف موحد وغير مدمر
1. التطهير الحراري: ارفع درجة حرارة الخزان إلى عتبة السائل الدقيقة للمادة اللاصقة (عادةً حوالي 160° مئوية للنشاط خارج المركبة) وقم بتصريف الدفعة المنصهرة وغير الملوثة بالكامل باستخدام صمام التفريغ السفلي للآلة.
2.الانهيار الكيميائي: أدخل عامل تطهير عضوي متخصص أو منظف شمع عالي اللزوجة في الوعاء الفارغ. اسمح للمركب بالدوران في بيئة حرارية منخفضة لمدة 15 إلى 20 دقيقة لتليين الطبقات المتفحمة العنيدة المرتبطة بجدران الألومنيوم.
3. الكشط غير الكاشطة: باستخدام مكشطة تفلون نحاسية أو شديدة التحمل، قم بإزاحة رواسب الكربون المفككة بلطف من أسطح الخزان. تجنب سكاكين المعجون الفولاذية أو العجلات السلكية، لأنها تخدش الطلاءات المضادة للالتصاق، مما يخلق أخاديد صغيرة حيث سيرتكز الفحم المستقبلي.
4. تنظيف الفتحة والمستشعر: قم بمسح منافذ السوائل وتنظيف عدسات مستشعر درجة الحرارة بالأشعة تحت الحمراء باستخدام مسحة صناعية خالية من الوبر مشبعة بمذيب بقايا معتمد.
نصائح لطول عمر الماكينة: تحسين محطات الطحن المسبق والتشذيب عالي السرعة
في حين أن نظام توصيل المواد اللاصقة يتطلب يقظة مستمرة، فإن متانة الأصول الإجمالية تعتمد بشكل كبير على مزامنة مجموعات الطحن المسبق والتشذيب الخاصة بك. يؤدي إهمال هذه المحطات الميكانيكية إلى حدوث اهتزازات هيكلية تترجم مباشرة إلى عيوب مرئية في اللوحة، وخطوط توصيل التلغراف، وفشل المحرك المبكر. يخلق غبار الخشب المتبقي مع الأبخرة الكيميائية المحمولة جواً معجونًا شديد الكشط يعمل على تسريع تآكل المحامل ويخطئ في محاذاة بكرات التتبع القابلة للتعديل بشكل دقيق.
لتعظيم عمر خدمة أجهزتك، يجب على المهندسين دمج هذه النصائح الأساسية لطول عمر الماكينة في جداول التشغيل الأسبوعية الخاصة بهم
- هندسة الشفرة وتقييم التآكل: افحص قواطع الطحن المسبق المصنوعة من الماس أو كربيد التنجستن من أجل التقطيع الدقيق. تمارس الشفرات الباهتة قوة محورية مفرطة على حواف اللوحة، مما يسبب كسرًا مجهريًا يمنع التوافق مع شريط نطاقات الحافة.
- تنسيق الضغط الهوائي: تأكد من أن مشعب أسطوانة الضغط يحافظ على قوة هوائية ثابتة عبر طول اللوحة بالكامل. تتسبب ضغوط التتبع غير المتساوية في سماكة متغيرة لخط الغراء، مما يؤدي إلى ضغط موضعي وتراكم سريع لللاصق على أدوات التشذيب المحيطة.
- استخراج الغبار عالي السرعة: حافظ على الحد الأدنى المطلق للسرعة الجوية لاستخراج الغبار وهو 28 مترًا في الثانية عند الأغطية. تمنع الإزالة الفعالة للرقاقة جزيئات الخشب اللزجة من الاستقرار على قضبان التوجيه الخطية عالية السرعة والأسطوانات الهوائية الدقيقة.
للحصول على معايير هندسية مفصلة فيما يتعلق بدورات حياة أداة القطع الصناعية وتقنيات محاذاة المغزل، راجع الأدلة الفنية لجمعية مصنعي المكونات الخشبية (WCMA), ، والتي تحدد عتبات الانحراف المعياري لمعدات التنميط الآلية كبيرة الحجم.
تحسين أداء الحافة الصناعية عبر DW3600 هندسة معمارية
غالبًا ما تتطلب آلات النجارة العامة عمليات تنظيف يدوية مرهقة تستنزف ساعات العمل القيمة. ال آلة ربط الحواف الأوتوماتيكية بالكامل عالية السرعة DW3600 يغير هذا النموذج بشكل أساسي من خلال دمج الهندسة الدفاعية الذكية مباشرة في بنيته الفيزيائية. تم تصميم DW3600 خصيصًا لتقليل الأخطاء البشرية وأتمتة الرعاية الوقائية، وهو يشتمل على نظام متقدم لإدارة المواد اللاصقة ثنائي المرحلة يقلل بشكل كبير من تكرار التدخلات اليدوية.
يتميز وعاء الغراء الأساسي في DW3600 بطبقة خاصة متعددة الطبقات من التيفلون غير اللاصقة تمنع البوليمرات المتحللة من التثبيت في الداخل المعدني. علاوة على ذلك، يقوم نظام التحكم الذكي ذو الحلقة المغلقة تلقائيًا بخفض درجة حرارة الخزان إلى وضع ’sleep الآمن، إذا اكتشفت الآلة توقفًا مؤقتًا للإنتاج الأولي يتجاوز 8 دقائق. تعمل هذه الميزة الفردية على التخلص من السبب الجذري للكربنة، والحفاظ على السلامة الكيميائية اللاصقة وتوسيع فترات صيانة شريط الحافة الإجمالية بما يصل إلى 40%.
بالإضافة إلى ذلك، يتم عزل محطات الطحن المسبق والتشذيب الدقيق الخاصة بالآلة تمامًا داخل حاويات استخلاص ديناميكية هوائية محمية بشدة، مما يضمن عدم انتقال الغبار الصغير أبدًا إلى آليات التوجيه الخطي عالية الدقة.
تنفيذ جدول الصيانة الوقائية لآلات النجارة
لا يتم تحقيق الاتساق على أرضية المتجر إلا عندما يتم تحويل العمليات المعقدة إلى بروتوكولات واضحة لا تنضب. لضمان احتفاظ خط الإنتاج الخاص بك بأقصى قدر من الكفاءة عبر نوبات عمل متعددة، يجب على مشرفي المتجر فرض جدول صيانة وقائي إلزامي ومتدرج لآلات النجارة. يزيل هذا الإطار كل الغموض، مما يضمن مساهمة كل مشغل في الحفاظ الهيكلي للأصل.
1. قائمة مراجعة التحول التشغيلي (كل 8 ساعات)
- قم بتنظيف جميع بكرات التتبع والضغط المطاطية باستخدام قطعة قماش خالية من الوبر ومنظف معتمد خالٍ من المذيبات لمنع وضع علامات على اللوحة.
- تأكد من أن خزان زيت التشحيم مملوء بالزيت الهوائي الصحيح ISO VG 32.
- قم بإزالة أي رقائق خشب متراكمة أو خردة تشذيب الحواف من العجلات العازلة ومناشير القطع النهائية.
2. المزامنة الميكانيكية الأسبوعية (كل 40 ساعة)
- تحقق من شد جميع مسارات القيادة الرئيسية واضبط محاذاة التتبع لمنع انحراف اللوحة الجانبية.
- افحص شفرات الكاشطة بحثًا عن تراكم المواد اللاصقة وتحقق من حواف القطع للسكاكين ذات التشذيب الدقيق.
- قم بتنظيف وإعادة تشحيم عربات التوجيه الخطية الأساسية باستخدام شحم مركب الليثيوم عالي الأداء.
المعايرة العميقة الشهرية (كل 160 ساعة)
- قم بإجراء مسح شامل للوعاء اللاصق الأساسي باستخدام مركب تنظيف مخصص، كما هو مفصل في دليلنا الخاص كيفية تنظيف أوعية الغراء على آلات ربط الحواف الأوتوماتيكية.
- قم بقياس مقاومة عنصر التسخين لتحديد المناطق الحرارية الفاشلة قبل أن تسبب تفحمًا لاصقًا موضعيًا.
- تحقق من التربيع المطلق وتفاوتات عمق القطع لمجموع الطحن المسبق باستخدام مؤشرات الاتصال الرقمية.
بالنسبة للبروتوكولات الموحدة المتعلقة بفترات التشحيم الميكانيكية والامتثال للسلامة الصناعية في مكان العمل، يجب على المديرين استشارة إرشادات إدارة السلامة والصحة المهنية (OSHA) لحراسة وصيانة الآلات, ، والتي تملي إجراءات القفل الآمن أثناء خدمة الآلات الثقيلة.
استكشاف أخطاء تطبيق الغراء غير المتساوي وإصلاحها على Edge Banders
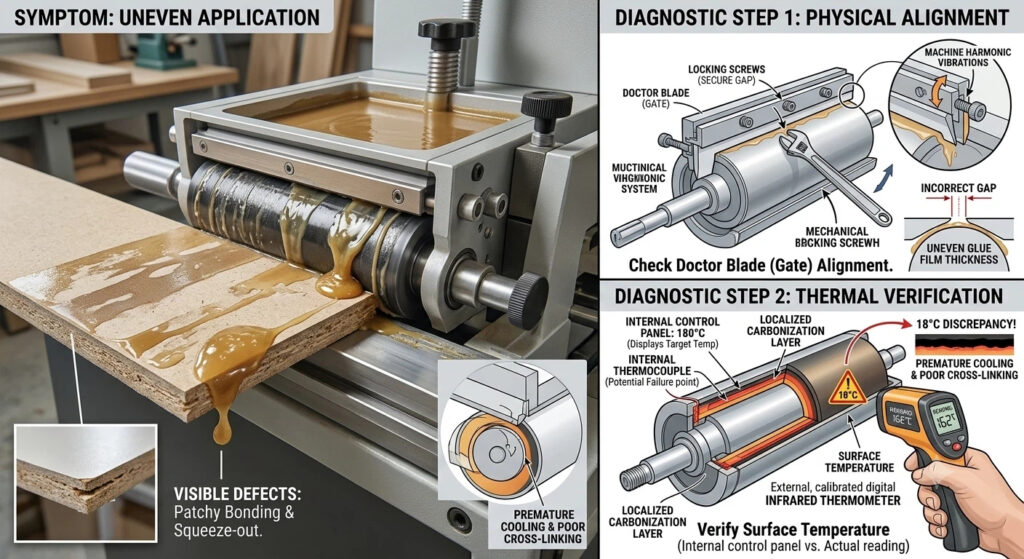
عندما تبدأ عيوب حافة اللوحة في الظهور، غالبًا ما يرتكب المشغلون الخطأ الفادح المتمثل في ضبط المعلمات الميكانيكية بشكل عشوائي دون إجراء تقييم تشخيصي منظم. يعد الطلاء اللاصق غير المتساوي أو الترابط غير المكتمل أو الضغط الشديد دائمًا أعراضًا هيكلية لعدم التوازن الحراري أو الحجمي الأساسي داخل إجمالي تطبيق الماكينة.
أولاً، تحقق من المحاذاة المادية لشفرة الطبيب (البوابة). بمرور الوقت، يمكن أن تتغير براغي القفل التي تثبت البوابة بسبب الاهتزازات التوافقية للآلة، مما يتسبب في اختلاف سمك الفيلم اللاصق الموجود على أسطوانة التطبيق.
ثانيًا، التحقق من درجة حرارة السطح الفعلية لأسطوانة الغراء باستخدام مقياس حرارة رقمي خارجي يعمل بالأشعة تحت الحمراء. في كثير من الأحيان، تعرض لوحات التحكم الداخلية درجة الحرارة المستهدفة الصحيحة، ولكن الكربنة الموضعية أو المزدوجة الحرارية الفاشلة تخلق تناقضًا كبيرًا عند نقطة الاتصال الفعلية، مما يؤدي إلى التبريد المبكر وضعف الارتباط المتبادل.
حماية عوائد الإنتاج من خلال صيانة Proactive Edge Bander
إن نقل بيئة التصنيع الخاصة بك من حالة الإصلاح الفوضوي التفاعلي إلى نموذج وقائي منظم هو الطريقة الوحيدة الأكثر فعالية للتخلص من النفقات العامة غير المتوقعة وضمان جودة منتج لا تشوبها شائبة. كما تم استكشافه من خلال هذا الدليل الفني، تعتمد السلامة الهيكلية للألواح النهائية الخاصة بك بشكل مباشر على النظافة المستمرة ومعايرة مجاميع المعالجة الخاصة بك. من خلال تنفيذ بروتوكول التنظيف الصارم المكون من 5 خطوات، وفرض تكرار الفحص الإلزامي، والاستثمار في بنيات الآلات المتقدمة التي تدافع عن نفسها، يمكن لمنشأتك تجاوز المصارف المالية الشديدة الناجمة عن انسداد وعاء الغراء ووحدات التشذيب غير المنسقة تمامًا.
في نهاية المطاف، يعد النجاح التشغيلي على المدى الطويل انعكاسًا مباشرًا لتخصصات ورشة العمل الخاصة بك. في حين أن تنفيذ استراتيجية صيانة شاملة لنطاقات الحافة يتطلب استثمارًا أوليًا لوقت التشغيل اليومي، فإن عائد الاستثمار يتحقق على الفور من خلال الإلغاء التام لتكاليف استبدال المكونات، والحد الأدنى من معدلات خردة المواد، ومخرجات الإنتاج المحسنة والمتواصلة التي تحمي صافي الربح في ورشة العمل الخاصة بك. هوامش الربح.
التعليمات
هل يمكنني استخدام الفرش السلكية أو الصوف الفولاذي لتنظيف الرواسب المتفحمة من وعاء الغراء؟
رقم: فرش الأسلاك الفولاذية سوف تخدش جسم الألومنيوم بعمق وتدمر أي طلاءات واقية من التيفلون. وهذا يخلق نقاط تثبيت مجهرية تعمل على تسريع حرق المواد اللاصقة وتفحمها في المستقبل. استخدم دائمًا كاشطات نحاسية ناعمة أو وسادات لباد ثقيلة أو ملاعق خشبية.
لماذا أواجه تصفيح نطاقات الحواف على الرغم من أن لوحة التحكم تظهر درجة الحرارة الصحيحة؟
تحدث هذه المشكلة عادةً بسبب وجود طبقة مخفية من العزل المتفحم فوق عناصر التسخين أو مستشعر داخلي تمت معايرته بشكل خاطئ. قد تذوب المادة اللاصقة في وسط الوعاء ولكنها تصل إلى أسطوانة التطبيق تحت درجة حرارة الترطيب المطلوبة. التحقق من درجة حرارة سطح الأسطوانة خارجياً.
كم مرة يجب شحذ أو استبدال قواطع الماس الموجودة في محطة الطحن المسبق؟
تحت التشغيل القياسي مع لوح ألياف متوسط الكثافة (MDF) أو الألواح الحبيبية، يجب فحص قواطع الماس عالية الجودة للتأكد من عدم وجود شرائح دقيقة كل 500 ساعة تشغيل. وهي تتطلب عادةً شحذًا أو استبدالًا احترافيًا بعد 2000 إلى 3000 ساعة، اعتمادًا على كثافة المادة ومحتوى الراتنج.
هل من الآمن ترك غراء EVA داخل الوعاء في درجات حرارة التشغيل عندما تكون الماكينة في وضع الخمول لاستراحات الغداء؟
إذا ظل الجهاز خاملاً لأكثر من 15 دقيقة، فيجب عليك دائمًا خفض إعداد درجة الحرارة إلى حوالي 120° مئوية (أو استخدام نظام آلي مثل وضع السكون التلقائي في DW3600). يؤدي ترك غراء EVA عند 180°C+ دون استهلاك مستمر إلى أكسدة البوليمر السريعة والتفحيم الشديد.