
Actualités de l'industrie
Problèmes de bandes de bord : 5 correctifs pour le pelage, les lignes de colle et un mauvais collage
Les problèmes de bandes de bord sont rarement simplement cosmétiques Lorsqu'une bande ne colle pas, se soulève après refroidissement, montre une ligne de colle épaisse, des bulles au bord ou des copeaux pendant le détourage, le résultat est généralement une refonte, des panneaux gaspillés, une production plus lente et des plaintes des clients.
Cet article regroupe les problèmes de baguage des bords par symptôme, cause et correction.
Ce guide donne aux opérateurs et aux fabricants de meubles un chemin de dépannage pratique Au lieu de deviner, vous apprendrez à lire le défaut, à vérifier les paramètres de la machine et à en corriger la cause réelle Ces problèmes de bandes de bord sont plus faciles à contrôler lorsque l'atelier traite le collage, le détourage, le grattage et la maintenance comme un seul processus connecté.
Table des matières
Pourquoi les problèmes de bandes de bord commencent généralement avant le Strip
De nombreux problèmes de bandes de bord commencent avant que la bande de bandes de PVC, d'ABS, de placage ou de mélamine ne touche la planche.
Le bord de la planche peut être poussiéreux Les problèmes répétés de bandes de bord proviennent souvent de petites erreurs de configuration qui n'apparaissent qu'une fois que la machine a atteint la vitesse de production Le panneau peut être trop froid Le pot de colle peut montrer le bon réglage, mais la température réelle de l'adhésif au rouleau peut être plus basse Les rouleaux presseurs peuvent ne pas fermer le joint correctement.
L'article technique de Jowat sur défaillances dans les bandes de bord explique que les causes fréquentes incluent une température d'adhésif incorrecte, une application insuffisante d'adhésif et un pressage inadéquat des bandes de bord.
Pour le dépannage rapide des banderoles de bord, commencez par ces questions :
- Le bord de la planche est-il propre et fraîchement coupé ?
- L'adhésif est-il réellement à la bonne température de travail ?
- Le rouleau presseur applique-t-il suffisamment de force ?
- La vitesse d'avance est-elle trop rapide pour le temps d'ouverture de l'adhésif ?
- La vitesse d'avance est-elle trop rapide pour le temps d'ouverture de l'adhésif ?
Baguage des bords non collant : température, pression et poussière
Un mauvais collage est l'un des problèmes de Edge Banding les plus recherchés car il arrête rapidement la production.
Si le baguage de bord ne colle pas, les premiers suspects sont la température de la colle, la pression, la poussière et la température du matériau. Glue Guns Direct dépannage edgebanding la page souligne des causes telles qu'une compression trop faible, un adhésif trop froid, un matériau de bande de bord froid et la nécessité de vérifier la fiche technique pour vérifier les températures de fonctionnement correctes.
Fixez-le dans cet ordre :
1. Nettoyez le bord de la planche avant de l'alimenter.
2. vérifiez la température réelle du thermofusible, pas seulement l'affichage.
3. Confirmez que le type de colle correspond au bordage en PVC, ABS, placage ou stratifié.
4. Réduire la vitesse d'avance si l'adhésif refroidit avant la compression.
5. Augmentez la force du rouleau presseur si la ligne de colle reste épaisse.
Un signe utile : si la plupart de la colle reste sur le ruban au lieu de se transférer dans le bord de la planche, la pression ou la température de collage est probablement erronée.
Peeling ou Lifting Après Application : Ce qu'il faut vérifier en premier
Certains problèmes de bandes de bord semblent bien au début, puis échouent après le refroidissement. Le ruban peut se soulever au coin, se décoller après le détourage ou se séparer pendant la manipulation.
Cela signifie généralement que la liaison initiale était faible. Les causes courantes incluent une faible température de colle, une quantité de colle insuffisante, une faible température d'atelier, un mauvais stockage des bandes, une faible pression ou un bord ondulé de la planche.
Surteco dépannage edgeband la page répertorie des problèmes tels que le manque de pression, l'adhésif froid, le panneau froid ou les bords et les joints adhésifs qui ne sont pas fermés. Ces points correspondent à ce que les opérateurs voient souvent sur les vraies machines : le joint semble acceptable un instant, mais le lien ne peut pas survivre au refroidissement et au stress.
Pour fixer le pelage:
- préchauffer les panneaux froids ou stocker les matériaux dans une zone plus chaude ;
- vérifiez si le baguage a trop d“”memory” et veut reculer ;
- inspectez l'unité de pré-fraisage pour détecter les vagues ou les bords des panneaux ébréchés ;
- augmentez la pression uniformément sur tout le bord ;
- confirmez que la couche de colle est continue et non cassée.

Ligne de colle visible ou application de colle inégale
Une ligne de colle visible est l'un des problèmes de bandes de bord les plus frustrants, car le panneau peut être structurellement acceptable mais rejeté visuellement.
Trop de colle n'est pas la seule cause Une ligne de colle épaisse peut également provenir de la basse pression, de la position incorrecte du rouleau de colle, des bords inégaux du panneau, d'un mauvais détourage ou d'une inadéquation de couleur entre l'adhésif et le panneau.
FAQ de Glue Guns Direct sur chants note que la température de fonctionnement, le réglage de la plaque de guidage et le poids de la couche sont importants pour une bonne couverture de colle. Il suggère également de vérifier la couverture de colle en alimentant le ruban adhésif ou la carte à travers la machine en fonction de la configuration.
Corrections pratiques :
- réduire le poids de la couche de colle si le joint est inondé ;
- ajustez le rouleau de colle pour que la planche ne le touche pas incorrectement ;
- vérifier l'alignement de la plaque de guidage et du rouleau presseur ;
- utilisez une meilleure correspondance de couleur pour les surfaces visibles ;
- inspectez le détourage et le grattage, car la finition peut aggraver l’apparence d’une ligne de colle.
Ne poursuivez pas un look “zero glue line” sur une configuration instable. Rendez d’abord la liaison cohérente, puis améliorez l’apparence.
Bulles, lacunes et articulations ouvertes
Les bulles et les joints ouverts sont des problèmes de bandes de bord qui pointent généralement vers une couche adhésive incomplète ou une mauvaise compression.
Le défaut peut apparaître sous la forme de minuscules espaces, de sections d'apparence creuse ou de bulles près du bord. La cause peut être des bords rugueux de la planche, une contamination, une vitesse d'alimentation incorrecte, un adhésif inapproprié, une tension de ruban instable ou des rouleaux presseurs qui ne ferment pas le joint.
Un test rapide aide à : ouvrir un échantillon échoué et inspecter le motif de colle Si l'adhésif est inégal, le problème est l'application de colle Si la colle est présente mais que la bande est lâche, le problème peut être la pression, la température ou la compatibilité du matériau.
Pour les usines de meubles, les paramètres d'enregistrement pour chaque type de panneau MDF, panneaux de particules, contreplaqué, bordure en PVC, bordure en ABS et bordure en placage peuvent tous nécessiter des paramètres différents.
Défauts de parage, de grattage et de finition des coins
Tous les problèmes de baguage des bords ne proviennent pas du collage Parfois, la bande colle bien, mais la finition semble médiocre.
Les défauts de finition courants comprennent les marques de grattage, les écaillages de coin, les garnitures inégales, les lignes de contrainte blanches sur le PVC et les bords supérieurs ou inférieurs rugueux.
Les causes sont généralement mécaniques :
- fraises à couper ternes ;
- mauvaise hauteur du coupeur ;
- pression de raclage trop élevée ;
- contamination de la roue de polissage ;
- désalignement de l'unité de suivi ;
- inadéquation de la vitesse d'alimentation ;
- résidus de colle sur les surfaces de guidage.
Avant de changer de colle, inspectez les unités de finition Un coupe-pointu et un grattoir propre peuvent résoudre des défauts qui ressemblent à des problèmes de collage.
Une liste de contrôle pratique de dépannage Edge Bander
Utilisez cette liste de contrôle lorsque les problèmes de bandes de bord se répètent sur plusieurs panneaux.
- Vérifiez la qualité des bords du panneau après le pré-fraisage.
- Nettoyer la poussière avant de coller.
- Confirmez le type d'adhésif et la température de travail.
- Vérifiez la propreté du pot de colle et du rouleau de colle.
- Inspectez le contact et la force du rouleau presseur.
- Vérifiez la vitesse d'avance par rapport au temps d'ouverture de l'adhésif.
- Inspectez la température de stockage des bandes et l’exposition à l’humidité.
- Examinez les outils de coupe, de grattage et de polissage.
- Enregistrez les paramètres de la machine pour chaque matériau.
- Essai sur panneaux de ferraille avant la pleine production.
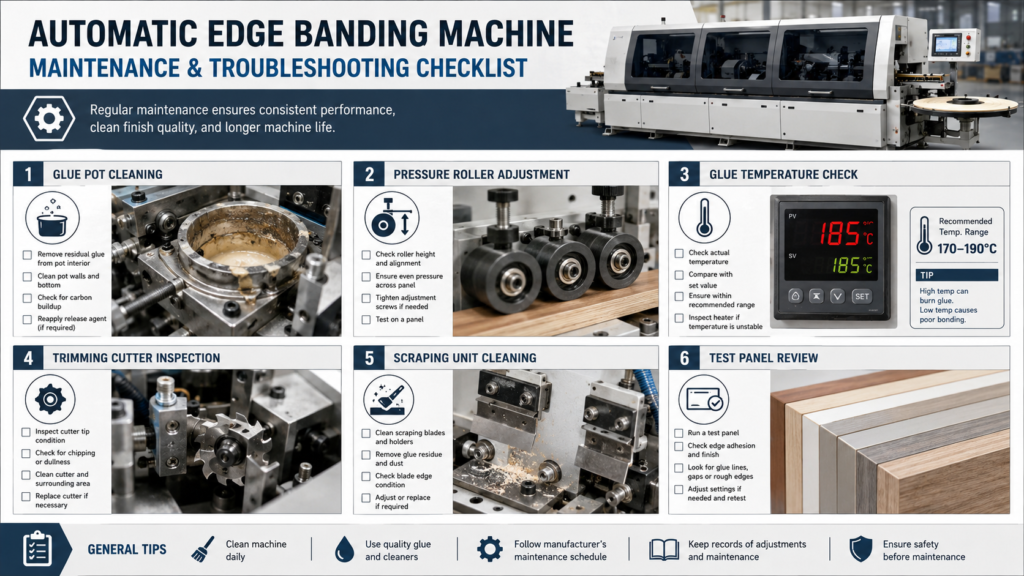
Comment prévenir les problèmes de baguage des bords avant le début de la production
Le meilleur moment pour résoudre les problèmes de bande de bord est avant le début du premier lot.
Exécutez un panneau de test court chaque fois que vous changez de matériau de panneau, d'épaisseur de bande de bord, de type adhésif ou d'état d'atelier Vérifiez la première pièce pour la force de liaison, la ligne de colle, la qualité de parage, les marques de grattage et la finition du coin.
L'article du Woodworking Network sur le avenir du edgebanding discute de la demande de l'industrie pour des conceptions propres et modernes et des résultats zéro ligne de colle Cette tendance rend le dépannage plus important parce que les clients remarquent les lignes de colle, les bords de levage et les défauts de finition plus rapidement que jamais.
Les habitudes de prévention comprennent notamment
- maintenir les panneaux et les bandes à température ambiante stable ;
- nettoyage quotidien du pot et des rouleaux de colle ;
- vérification de la température réelle de l'adhésif ;
- remplacer les fraises ternes avant l'apparition des défauts ;
- stocker correctement les bandes de bord ;
- documenter les paramètres réussis.
Quand le problème est la machine, pas l'opérateur
Certains problèmes de bandes de bord persistent même après que les opérateurs ont ajusté la température, la pression et la vitesse d'alimentation.
À ce stade, inspectez la machine elle-même Les vieux rouleaux presseurs, le chauffage instable, les rouleaux de colle usés, une mauvaise alimentation des panneaux, les vibrations dans les unités de coupe ou les systèmes de suivi inexacts peuvent créer des défauts répétés.
Si le même problème apparaît sur différents matériaux et adhésifs, la machine peut avoir besoin d'entretien, d'étalonnage ou de remplacement de pièces Pour le dépannage automatique de la machine à cercler les bords, ne blâmez pas l'opérateur avant de vérifier l'usure mécanique.
Une machine à banderoler les bords stable doit fournir une application de colle reproductible, une pression contrôlée, un détourage précis et un raclage propre. S’il ne peut pas contenir ces paramètres, la qualité de la production restera imprévisible.
Conclusion
Les problèmes de bandes de bord doivent être résolus en lisant le défaut et non par un ajustement aléatoire.
f la bande ne colle pas, commencez par la température, la pression, la poussière et la couverture de colle Si elle se décolle plus tard, inspectez le refroidissement, le stockage des matériaux et la force de liaison. Si la surface semble mauvaise, vérifiez les unités de coupe, de grattage et de finition avant de rejeter la faute sur l'adhésif.
Une bonne habitude de dépannage permet d'économiser les panneaux, de réduire les temps d'arrêt et de garder la production de meubles plus prévisible Si les problèmes de baguage des bords continuent après les contrôles de base, il peut être temps d'inspecter l'étalonnage de la machine, les pièces usées ou si la machine à baguer les bords est adaptée à votre charge de travail de production.
FAQ
Pourquoi mes bandes de bord ne collent-elles pas ?
Habituellement à cause de la basse température de colle, trop peu de colle, la faible pression, les bords poussiéreux de la planche, les matériaux froids, ou la vitesse d'alimentation incorrec.
Pourquoi les bandes de bord se décollent-elles après l'application ?
Le pelage signifie souvent que la liaison était faible dès le départ Vérifiez la température de la colle, les rouleaux presseurs, la qualité des bords de la planche, le stockage du matériau et la compatibilité de l'adhésif.
Quelle doit être la température de la colle à ruban de bord ?
Suivez la fiche technique du fournisseur d'adhésifs Ne vous fiez pas uniquement à la température d'affichage de la machine ; vérifiez si la colle est stable au point d'application.
Pourquoi y a-t-il une ligne de colle visible sur les bandes de bord ?
Une ligne de colle visible peut provenir d'une trop grande quantité de colle, d'une mauvaise pression, de défauts de bord du panneau, d'un mauvais réglage du rouleau de colle ou d'une inadéquation.
Comment fixez-vous les bulles dans les bandes de bord ?
Vérifiez la qualité des bords du panneau, la couverture de colle, la pression, la vitesse d'alimentation et la contamination du matériau. Les bulles signifient généralement que la couche adhésive n’est pas continue ou n’est pas comprimée correctement.
À quelle fréquence une machine à cercler les bords doit-elle être nettoyée
Nettoyez quotidiennement les résidus de colle, la poussière, les rouleaux et les surfaces de guidage. Entretenez les pots de colle, les rouleaux de colle, les fraises, les grattoirs et les unités de polissage en fonction de l'intensité de la production.