
Noticias de la industria
Problemas de bandas en los bordes: 5 correcciones para pelado, líneas de pegamento y mala unión
Los problemas de bandas en los bordes rara vez son simplemente cosméticos. Cuando una banda no se pega, se levanta después de enfriarse, muestra una línea de pegamento gruesa, burbujas en el borde o astillas durante el recorte, el resultado suele ser un retrabajo, paneles desperdiciados, una producción más lenta y quejas de los clientes.
Este artículo agrupa los problemas de bandas de bordes por síntoma, causa y solución.
Esta guía ofrece a los operadores y fabricantes de muebles una ruta práctica para solucionar problemas. En lugar de adivinar, aprenderá a leer el defecto, verificar la configuración de la máquina y solucionar la causa real. Estos problemas de bandas de bordes son más fáciles de controlar cuando el taller trata la unión, el recorte, el raspado y el mantenimiento como un proceso conectado.
Tabla de contenido
Por qué los problemas de bandas en los bordes suelen comenzar antes de la tira
Muchos problemas de bandas en los bordes comienzan antes de que la tira de bandas de PVC, ABS, chapa o melamina toque el tablero.
El borde de la placa puede estar polvoriento. Los problemas repetidos de bandas de bordes a menudo provienen de pequeños errores de configuración que solo aparecen después de que la máquina alcanza la velocidad de producción. El panel puede estar demasiado frío. El recipiente de pegamento puede mostrar el ajuste correcto, pero la temperatura real del adhesivo en el rodillo puede ser menor. Es posible que los rodillos de presión no cierren la junta correctamente.
Artículo técnico de Jowat sobre fallos en el borde explica que las causas frecuentes incluyen temperatura incorrecta del adhesivo, aplicación insuficiente del adhesivo y prensado inadecuado de la banda de borde.
Para solucionar problemas rápidos de banderines de borde, comience con estas preguntas:
- ¿El borde de la tabla está limpio y recién cortado?
- ¿Está realmente el adhesivo a la temperatura de trabajo correcta?
- ¿El rodillo de presión aplica suficiente fuerza?
- ¿La velocidad de alimentación es demasiado rápida para el tiempo de apertura del adhesivo?
- ¿La velocidad de alimentación es demasiado rápida para el tiempo de apertura del adhesivo?
Las bandas en los bordes no se pegan: temperatura, presión y polvo
La mala unión es uno de los problemas de bandas de borde más buscados porque detiene la producción rápidamente.
Si las bandas de los bordes no se pegan, los primeros sospechosos son la temperatura del pegamento, la presión, el polvo y la temperatura del material. Pistolas de pegamento directas solución de problemas de bandas de borde page señala causas como muy poca compresión, adhesivo demasiado frío, material de bandas de borde frío y la necesidad de comprobar las temperaturas de funcionamiento correctas en la ficha técnica.
Arreglarlo en este orden:
1.Limpiar el borde del tablero antes de alimentarlo.
2. Verifique la temperatura real del termofusible, no solo la pantalla.
3.Confirme que el tipo de pegamento coincida con PVC, ABS, chapa o bordes laminados.
4.Reduzca la velocidad de alimentación si el adhesivo se enfría antes de la compresión.
5. Aumente la fuerza del rodillo de presión si la línea de pegamento permanece gruesa.
Una señal útil: si la mayor parte del pegamento permanece en las bandas en lugar de transferirse al borde del tablero, la presión o temperatura de unión probablemente sea incorrecta.
Pelado o levantamiento después de la aplicación: qué comprobar primero
Algunos problemas de bandas en los bordes se ven bien al principio y luego fallan después de enfriarse. Las bandas pueden levantarse en la esquina, pelarse después del recorte o separarse durante la manipulación.
Esto generalmente significa que la unión inicial fue débil. Las causas comunes incluyen baja temperatura del pegamento, cantidad insuficiente de pegamento, baja temperatura del taller, almacenamiento deficiente de las bandas, presión débil o un borde ondulado del tablero.
Surteco solución de problemas de EdgeBand la página enumera problemas como muy poca presión, adhesivo frío, tablero frío o bandas en los bordes y juntas adhesivas que no se cierran. Esos puntos coinciden con lo que los operadores ven a menudo en máquinas reales: la junta parece aceptable por un momento, pero la unión no puede sobrevivir al enfriamiento y la tensión.
Para arreglar el pelado:
- precalentar paneles fríos o almacenar materiales en un área más cálida;
- compruebe si las bandas tienen demasiada “memoria” y quieren retroceder;
- inspeccione la unidad de prefresado en busca de olas o bordes de tableros astillados;
- aumentar la presión uniformemente en todo el borde;
- confirme que la capa de pegamento sea continua, no rota.

Línea de pegamento visible o aplicación de pegamento desigual
Una línea de pegamento visible es uno de los problemas de bandas de borde más frustrantes porque el panel puede ser estructuralmente aceptable pero visualmente rechazado.
Demasiado pegamento no es la única causa. Una línea de pegamento gruesa también puede deberse a baja presión, posición incorrecta del rodillo de pegamento, bordes irregulares del tablero, recorte deficiente o falta de coincidencia de color entre el adhesivo y el panel.
Preguntas frecuentes sobre Glue Guns Direct canteado señala que la temperatura de funcionamiento, el ajuste de la placa guía y el peso de la capa son importantes para una buena cobertura del pegamento. También sugiere comprobar la cobertura del pegamento introduciendo cinta o tablero a través de la máquina según la configuración.
Correcciones prácticas:
- reducir el peso de la capa de pegamento si la junta está inundada;
- ajuste el rodillo de pegamento para que la tabla no lo toque incorrectamente;
- verificar la alineación de la placa guía y el rodillo de presión;
- utilice una mejor combinación de colores para las superficies visibles;
- inspeccione el recorte y el raspado porque el acabado puede empeorar la apariencia de una línea de pegamento.
No persiga una apariencia de “línea de pegamento cero” en una configuración inestable. Primero haga que la unión sea consistente y luego mejore la apariencia.
Burbujas, huecos y articulaciones abiertas
Las burbujas y las uniones abiertas son problemas de bandas en los bordes que generalmente apuntan a una capa adhesiva incompleta o una compresión deficiente.
El defecto puede aparecer como pequeños espacios, secciones de aspecto hueco o burbujas cerca del borde. La causa pueden ser bordes de tableros rugosos, contaminación, velocidad de avance incorrecta, adhesivo inadecuado, tensión de bandas inestables o rodillos de presión que no cierran la junta.
Una prueba rápida ayuda: abrir una muestra defectuosa e inspeccionar el patrón de pegamento. Si el adhesivo está irregular, el problema es la aplicación de pegamento. Si el pegamento está presente pero la banda está suelta, el problema puede ser la presión, la temperatura o la compatibilidad del material.
Para fábricas de muebles, registre los ajustes para cada tipo de panel. Es posible que los bordes de MDF, tableros de partículas, madera contrachapada, PVC, ABS y chapa necesiten configuraciones diferentes.
Defectos de recorte, raspado y acabado de esquinas
No todos los problemas de bandas en los bordes provienen del pegado. A veces la banda se pega bien, pero el acabado parece pobre.
Los defectos de acabado comunes incluyen marcas de raspado, astillas en las esquinas, recortes desiguales, líneas de tensión blancas en el PVC y bordes superiores o inferiores rugosos.
Las causas suelen ser mecánicas:
- cortadores de corte opacos;
- altura incorrecta del cortador;
- presiune de raspador prea mare;
- contaminación de la rueda pulidora;
- desalineación de la unidad de seguimiento;
- la velocidad de alimentación no coincide;
- residuos de pegamento en superficies guía.
Antes de cambiar el pegamento, inspeccione las unidades de acabado. Un cortador afilado y un raspador limpio pueden resolver defectos que parecen problemas de unión.
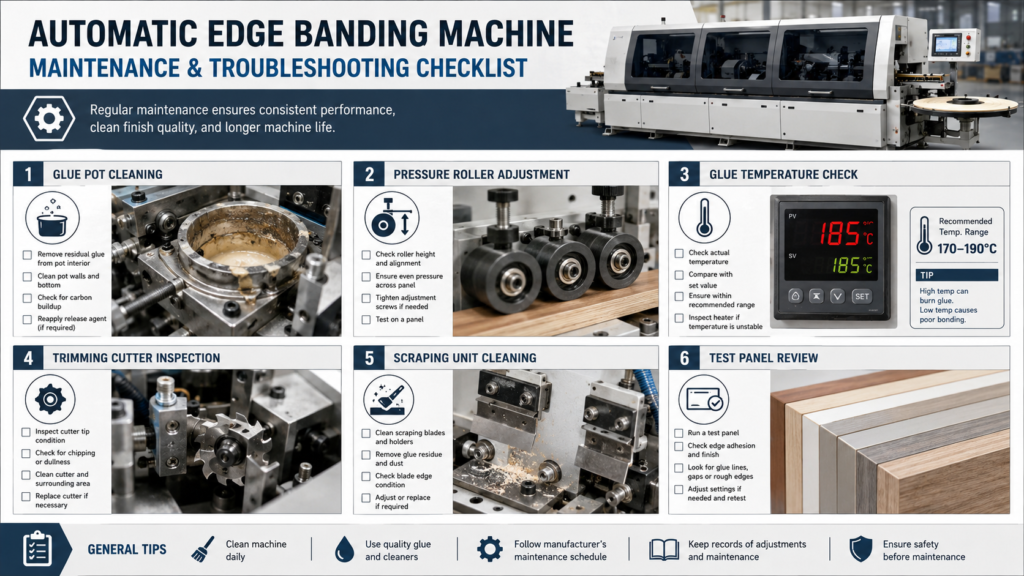
Una lista de verificación práctica para la solución de problemas de Edge
Utilice esta lista de verificación cuando los problemas de bandas de borde se repitan en varios paneles.
- Verifique la calidad del borde del tablero después del prefresado.
- Limpiar el polvo antes de pegar.
- Confirme el tipo de adhesivo y la temperatura de trabajo.
- Verifique la limpieza del recipiente de pegamento y del rodillo de pegamento.
- Inspeccionar el contacto y la fuerza del rodillo de presión.
- Verifique la velocidad de avance frente al tiempo de apertura del adhesivo.
- Inspeccione la temperatura de almacenamiento de las bandas y la exposición a la humedad.
- Revise las herramientas de recorte, raspado y pulido.
- Registre la configuración de la máquina para cada material.
- Pruebe los paneles de desecho antes de la producción completa.
Cómo prevenir problemas de bandas en los bordes antes de que comience la producción
El mejor momento para resolver problemas de bandas de borde es antes de que comience el primer lote.
Ejecute un panel de prueba corto cada vez que cambie el material del panel, el espesor de las bandas de los bordes, el tipo de adhesivo o el estado del taller. Verifique la resistencia de la unión, la línea de pegamento, la calidad del recorte, las marcas de raspado y el acabado de las esquinas de la primera pieza.
Artículo de la Red de Carpintería sobre el el futuro de las bandas de borde analiza la demanda de la industria de diseños limpios y modernos y resultados de líneas sin pegamento. Esa tendencia hace que la resolución de problemas sea más importante porque los clientes notan las líneas de pegamento, los bordes de elevación y los defectos de acabado más rápido que nunca.
Los hábitos de prevención incluyen:
- mantener paneles y bandas a temperatura ambiente estable;
- limpieza diaria de ollas y rodillos de pegamento;
- comprobar la temperatura real del adhesivo;
- reemplazar los cortadores opacos antes de que aparezcan defectos;
- almacenar correctamente las bandas de borde;
- documentar configuraciones exitosas.
Cuando el problema es la máquina, no el operador
Algunos problemas de bandas de borde continúan incluso después de que los operadores ajustan la temperatura, la presión y la velocidad de avance.
En ese punto, inspeccione la máquina misma. Los rodillos de presión viejos, el calentamiento inestable, los rodillos de pegamento desgastados, la alimentación deficiente de los paneles, la vibración en las unidades de recorte o los sistemas de seguimiento inexactos pueden crear defectos repetidos.
Si aparece el mismo problema en diferentes materiales y adhesivos, es posible que la máquina necesite mantenimiento, calibración o reemplazo de piezas. Para solucionar problemas con la máquina de bandas de bordes automáticas, no culpe al operador antes de verificar el desgaste mecánico.
Una máquina de anillado de bordes estable debe ofrecer una aplicación repetible de pegamento, presión controlada, recorte preciso y raspado limpio. Si no puede mantener esos ajustes, la calidad de la producción seguirá siendo impredecible.
Conclusión
Los problemas de bandas de borde deben resolverse leyendo el defecto, no mediante un ajuste aleatorio.
f la banda no se pega, comience con la temperatura, la presión, el polvo y la cobertura de pegamento. Si se pela más tarde, inspeccione el enfriamiento, el almacenamiento del material y la resistencia de la unión. Si la superficie se ve pobre, verifique las unidades de recorte, raspado y acabado antes de culpar al adhesivo.
Un buen hábito de resolución de problemas ahorra paneles, reduce el tiempo de inactividad y mantiene la producción de muebles más predecible. Si los problemas de bandas en los bordes continúan después de las comprobaciones básicas, puede que sea hora de inspeccionar la calibración de la máquina, las piezas desgastadas o si la máquina de bandas en los bordes es adecuada para su carga de trabajo de producción.
Preguntas frecuentes
¿por qué mis bandas de borde no se pegan?
Por lo general, debido a la baja temperatura del pegamento, muy poco pegamento, presión débil, bordes polvorientos de la tabla, materiales fríos o velocidad de avance incorrecta.
¿por qué las bandas de borde se desprenden después de la aplicación?
El pelado a menudo significa que la unión fue débil desde el principio. Verifique la temperatura del pegamento, los rodillos de presión, la calidad del borde del tablero, el almacenamiento del material y la compatibilidad adhesiva.
¿a qué temperatura debe estar el pegamento para bandas en los bordes?
Siga la ficha técnica del proveedor de adhesivos. No confíe únicamente en la temperatura de visualización de la máquina; comprobar si el pegamento es estable en el punto de aplicación.
¿por qué hay una línea de pegamento visible en las bandas de los bordes?
Una línea de pegamento visible puede provenir de demasiado pegamento, mala presión, defectos en los bordes del tablero, ajuste incorrecto del rodillo de pegamento o falta de coincidencia de color.
¿cómo se reparan las burbujas en las bandas de los bordes?
Verifique la calidad del borde del tablero, la cobertura del pegamento, la presión, la velocidad de avance y la contaminación del material. Las burbujas generalmente significan que la capa adhesiva no es continua o no está comprimida adecuadamente.
¿con qué frecuencia se debe limpiar una máquina de bandas de bordes?
Limpie diariamente los residuos de pegamento, el polvo, los rodillos y las superficies guía. Mantenga los recipientes de pegamento, rodillos de pegamento, cortadores, raspadores y unidades de pulido según la intensidad de producción.