
Actualités de l'industrie
Baguage de bord ne collant pas ? Réparez la vraie cause avant le début du remaniement
Le baguage de bord ne collant pas est l'un des moyens les plus rapides de ralentir une chaîne de production de bois Un panneau peut paraître bien lorsqu'il quitte la machine à baguer les bords, mais après refroidissement, parage ou manipulation, la bande commence à se soulever, à se décoller ou à se séparer de la planche.
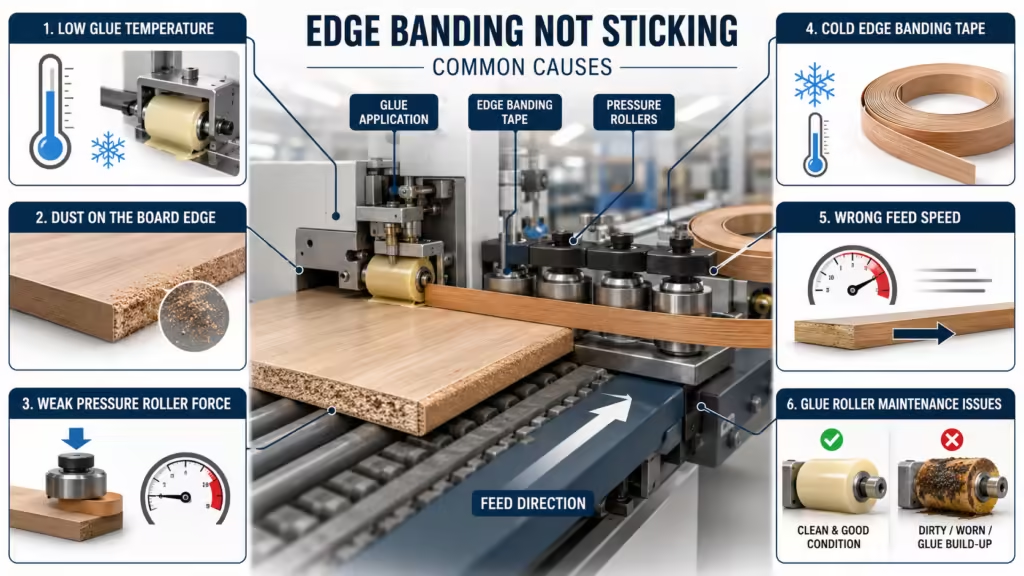
Le problème est rarement causé par un seul facteur La température de la colle, la qualité du bord de la planche, la force du rouleau presseur, la vitesse d'alimentation, le matériau de bande de bord, la température de l'atelier et l'entretien de la machine fonctionnent tous ensemble Ce guide explique comment trouver la cause réelle, la fixer étape par étape et empêcher le même problème de se répéter en production.
Table des matières
Pourquoi l'adhérence des bandes de bord échoue dans la production réelle
Lorsque des bandes de bord ne collent pas se produisent, de nombreux opérateurs accusent immédiatement la colle. La colle compte, mais elle ne constitue qu’une partie du système de collage.
Une liaison de bord solide nécessite quatre conditions : suffisamment de chaleur, suffisamment d'adhésif, suffisamment de pression et une surface de contact propre. Si l’un d’eux échoue, la liaison peut paraître faible immédiatement ou se décoller après refroidissement.

L'article technique de Jowat sur défaillances dans les bandes de bord répertorie la température incorrecte de l'adhésif, l'application insuffisante d'adhésif et le pressage inadéquat des bandes de bord parmi les causes les plus fréquentes de défaillance des bandes de bord.
C'est pourquoi le bon processus de dépannage ne doit pas être aléatoire Commencez par demander :
- L'adhésif est-il suffisamment chaud au point d'application ?
- Le bord de la planche est-il propre et plat ?
- Le rouleau presseur ferme-t-il correctement le joint ?
- La vitesse d'avance est-elle adaptée au temps d'ouverture de la colle ?
- Le matériau de bande de bord est-il compatible avec l'adhésif ?
Basse température de colle : la première chose à vérifier
La basse température de colle est l'un des problèmes de colle de bandes de bord les plus courants.
L'adhésif thermofusible doit être suffisamment fluide pour mouiller le bord de la planche et l'arrière de la bande de bandes de bord. Si la colle est trop froide, elle peut reposer sur la surface au lieu de former une liaison solide.
Ne faites pas seulement confiance à la température indiquée sur le panneau de commande La température affichée peut ne pas toujours correspondre à la température réelle de la colle au niveau du rouleau ou du point d'application.
Les ateliers à froid peuvent également créer des problèmes Si le panneau ou le ruban de baguage de bord est stocké dans une zone froide, la colle peut refroidir trop rapidement avant que la pression ne soit complètement appliquée, la pression de Woodworking Network conseils de dépannage EdgeBanding notez que le matériau de panneau froid ou de bande de bord et le type d'adhésif doivent être vérifiés lorsque le bandeau de bord se détache facilement.
Corrections pratiques :
- Vérifiez la fiche technique du fournisseur d'adhésifs.
- Confirmez la température réelle de la colle au point d'application.
- Gardez les planches et les matériaux de bandes de bord à température ambiante stable.
- Évitez les courants d'air froids près de la zone de collage et de pression.
- Essayez avec des panneaux de ferraille avant la pleine production.
Préparation de la poussière, de l'humidité et des bords de planche pauvres
La poussière est une raison majeure de l'échec de l'adhésion des bandes de bord Si les fines particules restent sur le bord du panneau, la colle se lie à la poussière au lieu du substrat.
Ceci est particulièrement courant après la découpe, le ponçage ou un mauvais pré-fraisage. Le MDF, les panneaux de particules, le contreplaqué et les panneaux stratifiés peuvent tous transporter de la poussière ou des fibres détachées le long du bord.
L'aperçu de la poussière de bois de l'OSHA explique que les particules de bois provenant de processus tels que le ponçage et la coupe peuvent s'envoler et créer des risques pour la santé dans les environnements de travail du bois Pour la qualité des bandes de bord, la même poussière affecte également la cohérence du collage.
L'humidité est un autre problème Si le bord de la planche est humide ou si le panneau a été stocké dans une zone humide, la colle peut ne pas former une liaison stable Une humidité élevée peut également créer un pelage ultérieur après le refroidissement du panneau ou son déplacement dans un environnement différent.
Corrigez-le en vérifiant :
- extraction des poussières à proximité des unités de découpe et de pré-fraisage ;
- douceur des bords de planches après détourage ou fraisage ;
- conditions de stockage des panneaux ;
- fibres ou copeaux libres visibles ;
- siccité des bords avant collage.
Un bord propre, plat et sec donne à l'adhésif une meilleure chance de travailler.
Force de rouleau de pression faible ou mauvais contact
Les bandes de bord qui ne collent pas après avoir appuyé pointent souvent vers un problème de pression.
La colle thermofusible ne crée pas de joint solide par la seule chaleur La bande de rubanage de bord doit être pressée fermement contre le bord de la planche pendant que l'adhésif est encore actif Si la pression est trop faible, inégale ou retardée, le joint peut rester ouvert.
Les signes de faible pression comprennent notamment
- des espaces visibles le long de la ligne de colle ;
- baguage qui se décolle à la main ;
- colle restant principalement d'un côté ;
- liaison inégale le long de la longueur du panneau ;
- levage près des coins ou des extrémités.
Vérifiez l'usure, la contamination, le mauvais angle ou un mauvais alignement des rouleaux presseurs Si de la colle est présente mais que la bande se soulève toujours, la pression peut être le véritable problème.
Vérifiez également si le bord du panneau est concave, ondulé ou ébréché Un rouleau presseur ne peut pas fermer complètement un joint si le bord du panneau lui-même n'est pas droit.
Problèmes de vitesse d'alimentation : trop rapide, trop lente ou instable
La vitesse d'alimentation affecte le temps d'ouverture de la colle.
Si la vitesse d'avance est trop rapide, le cerclage des bords peut ne pas recevoir une pression suffisamment stable avant que l'adhésif ne commence à refroidir Si la vitesse d'avance est trop lente, l'adhésif peut perdre sa meilleure fenêtre de collage avant que les rouleaux presseurs ne ferment le joint.
La bonne vitesse dépend du type de colle, de la température de l'atelier, du matériau du panneau, de l'épaisseur des bandes de bord et de la configuration de la machine.
Si le pelage des bandes de bord après refroidissement apparaît uniquement dans certaines sections, vérifiez si la vitesse d'alimentation est instable Un convoyeur glissant, un rouleau presseur sale ou une alimentation incohérente des panneaux peut créer une défaillance partielle du collage.
Une règle utile : ne pas changer la température, la pression et la vitesse en une seule fois Changez une variable, testez un échantillon, puis enregistrez le résultat.
Pourquoi mon bord se décolle-t-il après l'application ?
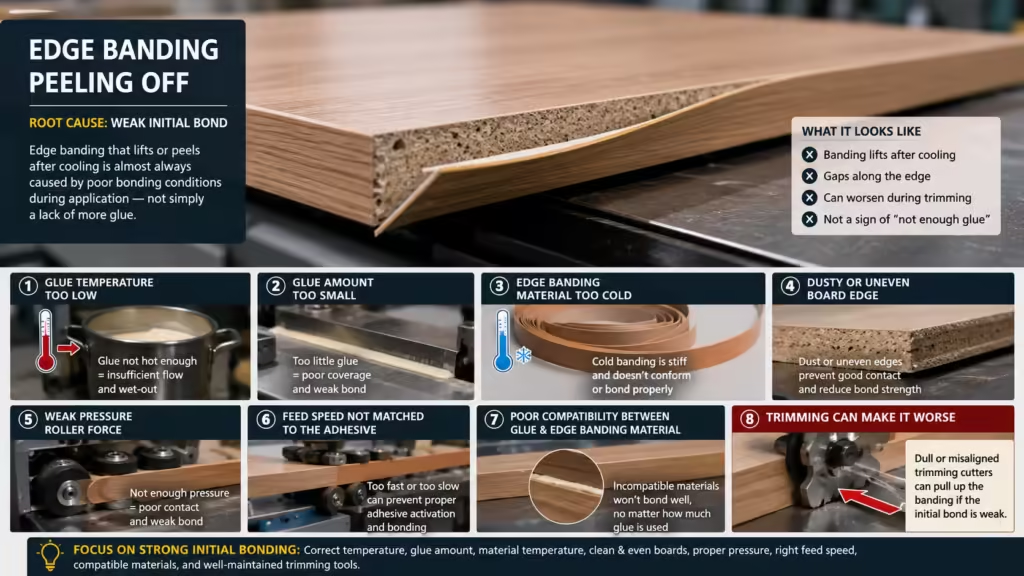
C'est l'une des questions les plus importantes à longue queue : pourquoi mes bandes de bord se décollent-elles après l'application ?
Si le cerclage semble acceptable au début mais se soulève plus tard, la liaison initiale était probablement faible Le refroidissement, la pression de parage, la manipulation du panneau ou la tension interne du matériau peuvent exposer le problème.
Les causes courantes comprennent :
- température de colle trop basse ;
- quantité de colle trop petite ;
- matériau de bande de bord trop froid ;
- bord de planche poussiéreux ou inégal ;
- force du rouleau presseur trop faible ;
- vitesse d'alimentation non adaptée à l'adhésif ;
- mauvaise compatibilité entre la colle et le matériau de bande de bord.
Si le pelage se produit après le détourage, inspectez également les fraises de détourage. Une coupeuse terne ou une mauvaise position de l'outil peut éloigner le cerclage du bord du panneau.
Le correctif n'est pas simplement “ajouter plus de colle.” Trop de colle peut créer une ligne de colle épaisse et échouer quand même si la pression, la température ou la préparation de la surface sont mauvaises.
Mauvais matériau de bande de bord ou compatibilité de colle
Le PVC, l'ABS, le placage, la mélamine et les bandes de bord en bois ne se comportent pas toujours de la même manière. Certains matériaux nécessitent différents types d'adhésifs, différentes températures ou un meilleur prétraitement.
Si les bandes de bord en PVC ne collent pas, vérifiez si la face arrière du ruban est adaptée à l'adhésif Si les bandes de bord du placage continuent de soulever, vérifiez l'humidité, la planéité de la surface et la pression. Si des problèmes de colle de bandes de bord ABS apparaissent, vérifiez la compatibilité de la colle et la température d'application.
Le stockage des matériaux compte aussi Le ruban de baguage de bord peut devenir trop froid, trop rigide ou trop enroulé Une mémoire matérielle forte peut éloigner la bande de la planche avant que la liaison ne se stabilise complètement.
Pour la cohérence de la production, conservez différents matériaux de bandes de bord étiquetés, stockés correctement et testés avant de grands lots.
Problèmes de pot de colle, de rouleau de colle et d’entretien des machines
Si les mêmes problèmes de colle de bandes de bord se produisent tous les jours, l'entretien peut en être la cause cachée.
Le vieil adhésif peut se carboniser à l'intérieur du pot de colle Les rouleaux de colle peuvent se contaminer Les résidus de poussière et de colle peuvent s'accumuler autour des surfaces de guidage, des rouleaux presseurs, des grattoirs et des unités de parage.
Une liste de contrôle de maintenance doit comprendre
- résidus de pot de colle de nettoyage ;
- vérification de la surface du rouleau de colle ;
- retirer l'adhésif carbonisé ;
- nettoyage des rouleaux presseurs;
- inspecter la qualité du pré-fraisage ;
- vérification des outils de coupe ;
- éliminer l'accumulation de poussière ;
- confirmation d'un flux de colle stable.
Comment réparer le baguage des bords sans coller étape par étape
Utilisez cette séquence de dépannage avant de changer de matériel ou de blâmer la machine.
1. Vérifiez la température de la colle :Confirmez à la fois la température réglée et le comportement adhésif réel au niveau du rouleau.
2. Nettoyez le bord du plateau :Éliminez la poussière, les fibres libres, les copeaux et l’humidité.
3. Vérifiez la température du carton et du ruban adhésif :Les matériaux froids peuvent refroidir l'adhésif trop rapidement.
4. Régler les rouleaux presseurs :Assurez-vous que le ruban est pressé uniformément sur tout le bord.
5.Vitesse d'avance de l'examen :Faites correspondre la vitesse avec le temps d'ouverture adhésif et les conditions de l'atelier.
6. Vérifiez la quantité de colle :Recherchez une couverture continue de colle, pas de colle excessive.
7.Compatibilité matérielle des perspectives :Assurez-vous que l'adhésif fonctionne avec des bandes de bord en PVC, ABS, placage ou mélamine.
8. Nettoyez le système de colle :Éliminez la vieille colle, les résidus carbonisés et la contamination des rouleaux.
9. Exécuter des panneaux de test :Ne redémarrez pas la production en série jusqu'à ce que l'échantillon tienne après refroidissement et parage.
Comment empêcher le baguage des bords de se soulever en production
La prévention est plus facile que la refonte.
Pour la production quotidienne, créez un enregistrement de paramètres simple pour chaque combinaison de matériaux. Enregistrez la température de la colle, la vitesse d'alimentation, le réglage du rouleau presseur, le type de planche, le type de bande de bord et l'état de l'atelier.
Avant la pleine production:
- exécuter un panneau de test ;
- vérifier le collage après refroidissement ;
- inspecter la qualité de la coupe ;
- tirez sur le bord manuellement ;
- revoir l'apparence de la ligne de colle ;
- confirmez qu'il n'y a pas de levage dans les virages.
Le Health and Safety Executive du Royaume-Uni guidage de la poussière de bois note que la poussière de bois peut causer de graves problèmes de santé et doit être contrôlée dans les environnements de travail du bois Un bon contrôle de la poussière soutient à la fois la sécurité des travailleurs et des conditions de collage plus propres.
Quand la machine à banderoler les bords peut être le vrai problème
Parfois, les bandes de bord qui ne collent pas ne sont pas causées par de la colle ou du matériau. La machine peut être instable.
Cherchez ces signes :
- la température de la colle fluctue ;
- le rouleau de colle s'applique de manière inégale ;
- changements de vitesse d'alimentation pendant le fonctionnement ;
- les rouleaux presseurs ne sont pas en contact uniforme ;
- les unités de coupe tirent le cerclage ;
- pot de colle nécessite un nettoyage fréquent ;
- les défauts se répètent sur différents matériaux.
Pour les usines de meubles et les lignes de production de panneaux, une machine automatique stable de baguage de bord devrait maintenir un collage, un pressage, un détourage, un raclage et un polissage constants Si la machine ne peut pas maintenir les réglages, les mêmes défauts reviendront même après que les opérateurs ont ajusté la température et la pression de la colle.
Conclusion
Le baguage de bord ne collant pas devrait être résolu en trouvant la cause réelle, et non en devinant La basse température de colle, la poussière, la faible pression, la mauvaise vitesse d'alimentation, les matériaux froids, la mauvaise compatibilité de la colle et les problèmes d'entretien de la machine peuvent tous créer le même problème visible.
La meilleure approche consiste à dépanner dans l'ordre : chaleur, surface, pression, vitesse, matériau et état de la machine Lorsque ce processus devient partie intégrante de la production quotidienne, les usines peuvent réduire le pelage, le levage, la reprise et les déchets.
Si les problèmes d'adhérence des bandes de bord continuent de ralentir votre production, il est peut-être temps de revoir votre système de colle, votre configuration de pression et la configuration de la machine Une machine à bandes de bord automatique stable peut aider à améliorer la cohérence de liaison, à réduire les retouches et à maintenir la production de panneaux plus prévisible.
FAQ
Pourquoi mes bandes de bord ne collent-elles pas ?
Habituellement en raison de la faible température de la colle, des bords poussiéreux des planches, de la faible pression, de la mauvaise vitesse d'alimentation, de la colle insuffisante, des matériaux froids ou des problèmes de.
Quelle doit être la température de la colle à ruban de bord ?
Suivez la fiche technique du fournisseur d'adhésifs Ne vous fiez pas uniquement au réglage de la machine ; vérifiez si la colle est stable au point d'application.
Pourquoi les bandes de bord se décollent-elles après refroidissement ?
Le pelage après refroidissement signifie généralement que la liaison initiale était faible Vérifiez la température de la colle, la pression, la qualité des bords des planches, la température du matériau et la vitesse d'alimentation.
La poussière peut-elle provoquer un échec d’adhérence des bandes
Oui. La poussière empêche tout contact direct entre la colle et le bord de la planche, ce qui peut provoquer une faible liaison, un soulèvement ou un pelage.
Comment fixez-vous les bandes de bord qui ne cessent de se décoller ?
Vérifiez la température de la colle, nettoyez le bord de la planche, ajustez les rouleaux presseurs, vérifiez la vitesse d'alimentation, inspectez la quantité de colle et testez la.
La vitesse d'alimentation affecte-t-elle l'adhérence
Oui. La vitesse d'alimentation affecte la durée pendant laquelle l'adhésif reste utilisable avant l'application de la pression et avant que la colle ne refroidisse.