
Noticias de la industria
¿las bandas de borde no se pegan? Arregle la causa real antes de que comience la reelaboración
Las bandas en los bordes que no se pegan son una de las formas más rápidas de ralentizar una línea de producción de carpintería. Un panel puede verse bien cuando sale de la máquina para anillar bordes, pero después de enfriarlo, recortarlo o manipularlo, la banda comienza a levantarse, pelarse o separarse del tablero.
El problema rara vez es causado por un solo factor. La temperatura del pegamento, la calidad del borde del tablero, la fuerza del rodillo de presión, la velocidad de avance, el material de las bandas del borde, la temperatura del taller y el mantenimiento de la máquina trabajan juntos. Esta guía explica cómo encontrar la causa real, solucionarla paso a paso y evitar que el mismo problema se repita en la producción.
Tabla de contenido
Por qué falla la adhesión de las bandas de borde en la producción real
Cuando se produce que las bandas de los bordes no se peguen, muchos operadores inmediatamente culpan al pegamento. El pegamento importa, pero es sólo una parte del sistema de unión.
Una unión de borde fuerte necesita cuatro condiciones: suficiente calor, suficiente adhesivo, suficiente presión y una superficie de contacto limpia. Si uno de ellos falla, la unión puede verse débil inmediatamente o desprenderse después de enfriarse.

Artículo técnico de Jowat sobre fallos en el borde enumera la temperatura incorrecta del adhesivo, la aplicación insuficiente del adhesivo y el prensado inadecuado de las bandas de borde entre las causas más frecuentes de falla de las bandas de borde.
Por eso el proceso correcto de resolución de problemas no debe ser aleatorio. Comience preguntando:
- ¿Está el adhesivo lo suficientemente caliente en el punto de aplicación?
- ¿El borde del tablero está limpio y plano?
- ¿El rodillo de presión cierra correctamente la junta?
- ¿la velocidad de alimentación es adecuada para el tiempo de apertura del pegamento?
- ¿el material para bandas de borde es compatible con el adhesivo?
Baja temperatura del pegamento: lo primero que hay que comprobar
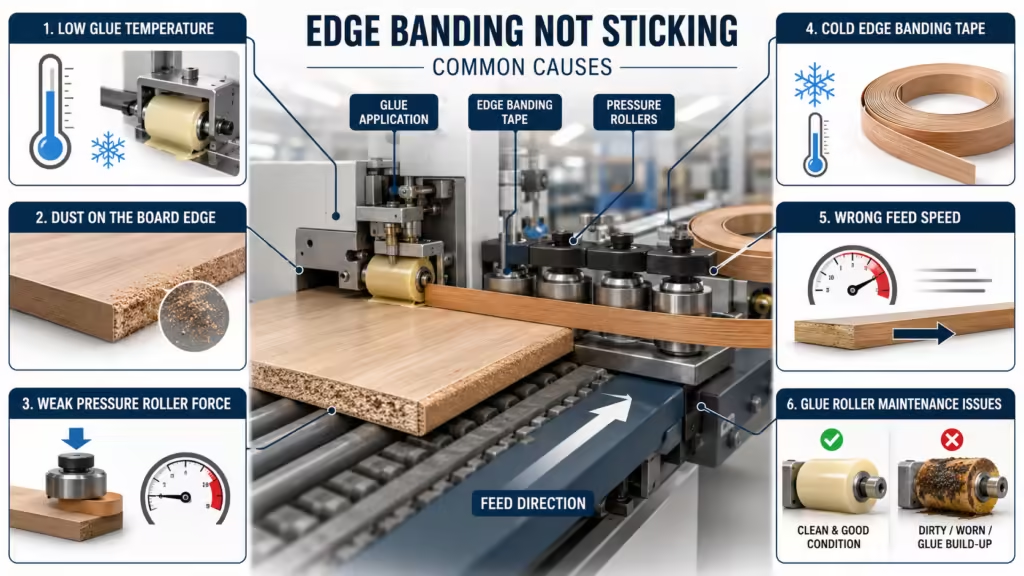
La baja temperatura del pegamento es uno de los problemas más comunes del pegamento con bandas en los bordes.
El adhesivo termofusible debe ser lo suficientemente fluido como para mojar el borde de la tabla y la parte posterior de la tira de bandas del borde. Si el pegamento está demasiado frío, puede quedar sobre la superficie en lugar de formar una unión fuerte.
No confíe únicamente en la temperatura que se muestra en el panel de control. Es posible que la temperatura mostrada no siempre coincida con la temperatura real del pegamento en el rodillo o punto de aplicación.
Los talleres en frío también pueden crear problemas. Si el panel o la cinta para bandas de borde se almacena en un área fría, el pegamento puede enfriarse demasiado rápido antes de aplicar presión por completo. Red de carpintería consejos para solucionar problemas de bandas de borde tenga en cuenta que se debe comprobar el material de la tabla fría o del borde y el tipo de adhesivo cuando el borde se desprende fácilmente.
Correcciones prácticas:
- Consulta la ficha técnica del proveedor de adhesivos.
- Confirme la temperatura real del pegamento en el punto de aplicación.
- Mantenga las tablas y los materiales para bandas de bordes a temperatura ambiente estable.
- Evite corrientes de aire en frío cerca de la zona de pegado y presión.
- Pruebe con paneles de desecho antes de la producción completa.
Polvo, humedad y mala preparación de los bordes de la tabla
El polvo es una de las principales razones del fallo en la adhesión de las bandas en los bordes. Si quedan partículas finas en el borde del tablero, el pegamento se adhiere al polvo en lugar del sustrato.
Esto es especialmente común después de cortar, lijar o realizar un mal fresado. El MDF, los tableros de partículas, la madera contrachapada y los tableros laminados pueden transportar polvo o fibras sueltas a lo largo del borde.
La descripción general del polvo de madera de OSHA lo explica que las partículas de madera procedentes de procesos como el lijado y el corte pueden volar y crear riesgos para la salud en entornos de carpintería. Para la calidad de las bandas en los bordes, el mismo polvo también afecta la consistencia de la unión.
La humedad es otro problema. Si el borde del tablero está húmedo o el panel se ha almacenado en un área húmeda, es posible que el pegamento no forme una unión estable. La alta humedad también puede provocar un desprendimiento posterior después de que el panel se enfríe o se mueva a un ambiente diferente.
Arreglarlo comprobando:
- extracción de polvo cerca de unidades de corte y prefresado;
- suavidad del borde del tablero después del recorte o fresado;
- condiții de almacenaj de tablă;
- fibras o astillas sueltas visibles;
- sequedad de los bordes antes del pegado.
Un borde limpio, plano y seco le da al adhesivo una mejor oportunidad de funcionar.
Fuerza del rodillo de presión débil o contacto deficiente
Las bandas en los bordes que no se pegan después de presionar a menudo indican un problema de presión.
El pegamento termofusible no crea una unión fuerte solo con calor. La tira de bandas de borde debe presionarse firmemente contra el borde de la placa mientras el adhesivo aún está activo. Si la presión es demasiado débil, desigual o retardada, la junta puede permanecer abierta.
Los signos de presión débil incluyen:
- espacios visibles a lo largo de la línea de pegamento;
- bandas que se despegan a mano;
- el pegamento permanece principalmente en un lado;
- unión desigual a lo largo de la longitud del panel;
- levantamiento cerca de esquinas o extremos.
Verifique que los rodillos de presión no estén desgastados, contaminados, con un ángulo incorrecto o con una alineación deficiente. Si hay pegamento pero la banda aún se levanta, la presión puede ser el verdadero problema.
Compruebe también si el borde del panel es cóncavo, ondulado o desconchado. Un rodillo de presión no puede cerrar completamente una junta si el borde del tablero en sí no está recto.
Problemas de velocidad de alimentación: demasiado rápido, demasiado lento o inestable
La velocidad de alimentación afecta el tiempo de apertura del pegamento.
Si la velocidad de alimentación es demasiado rápida, es posible que las bandas de borde no reciban suficiente presión estable antes de que el adhesivo comience a enfriarse. Si la velocidad de alimentación es demasiado lenta, el adhesivo puede perder su mejor ventana de unión antes de que los rodillos de presión cierren la junta.
La velocidad adecuada depende del tipo de pegamento, la temperatura del taller, el material del panel, el espesor de las bandas de los bordes y la configuración de la máquina.
Si el pelado de las bandas de los bordes después del enfriamiento aparece solo en ciertas secciones, verifique si la velocidad de alimentación es inestable. Un transportador deslizante, un rodillo de presión sucio o una alimentación inconsistente del panel pueden crear una falla parcial en la unión.
Una regla útil: no cambiar la temperatura, la presión y la velocidad al mismo tiempo. Cambie una variable, pruebe una muestra y luego registre el resultado.
¿por qué se despegan mis bandas de borde después de la aplicación?
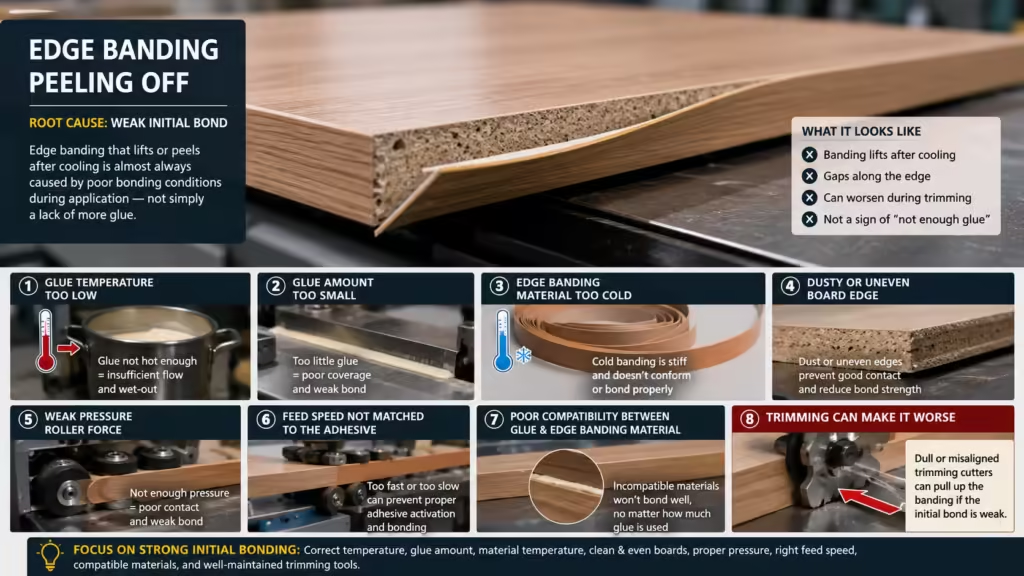
Esta es una de las preguntas más importantes de cola larga: ¿por qué se desprenden mis bandas de borde después de la aplicación?
Si las bandas parecen aceptables al principio pero se levantan más tarde, la unión inicial probablemente fue débil. El enfriamiento, la presión de recorte, el manejo del panel o la tensión interna del material pueden exponer el problema.
Cauzele comune includ:
- temperatura del pegamento demasiado baja;
- cantidad de pegamento demasiado pequeña;
- material para bandas de borde demasiado frío;
- borde del tablero polvoriento o irregular;
- fuerza del rodillo de presión demasiado débil;
- velocidad de alimentación no adaptada al adhesivo;
- mala compatibilidad entre pegamento y material para bandas de bordes.
Si se pela después del recorte, inspeccione también los cortadores de recorte. Un cortador opaco o una posición incorrecta de la herramienta pueden alejar la banda del borde del panel.
La solución no es simplemente “agregar más pegamento”. Demasiado pegamento puede crear una línea de pegamento gruesa y aún así fallar si la presión, la temperatura o la preparación de la superficie son incorrectas.
Compatibilidad con material de bandas de borde incorrecto o pegamento
Las bandas de PVC, ABS, chapa, melamina y bordes de madera no siempre se comportan de la misma manera. Algunos materiales necesitan diferentes tipos de adhesivo, diferentes temperaturas o un mejor pretratamiento.
Si las bandas de borde de PVC no se pegan, verifique si la parte posterior de la cinta es adecuada para el adhesivo. Si las bandas de borde enchapado siguen levantándose, verifique la humedad, la planitud de la superficie y la presión. Si aparecen problemas con el pegamento de las bandas de borde del ABS, verifique la compatibilidad del pegamento y la temperatura de aplicación.
El almacenamiento de material también importa. La cinta para bandas en los bordes puede volverse demasiado fría, demasiado rígida o demasiado rizada. La fuerte memoria del material puede alejar la banda del tablero antes de que la unión se estabilice por completo.
Para mantener la coherencia de la producción, mantenga diferentes materiales para bandas de bordes etiquetados, almacenados adecuadamente y probados antes de lotes grandes.
Problemas de mantenimiento de ollas, rodillos de pegamento y máquinas
Si todos los días ocurren los mismos problemas con el pegamento para bandas en los bordes, el mantenimiento puede ser la causa oculta.
El adhesivo viejo puede carbonizarse dentro del recipiente de pegamento. Los rodillos de pegamento pueden contaminarse. Se pueden acumular polvo y residuos de pegamento alrededor de las superficies guía, rodillos de presión, raspadores y unidades de recorte.
Una lista de verificación de mantenimiento debe incluir:
- residuos de ollas de pegamento de limpieza;
- comprobar la superficie del rodillo de pegamento;
- eliminar adhesivo carbonizado;
- limpieza de rodillos a presión;
- inspeccionar la calidad previa a la molienda;
- comprobando herramientas de recorte;
- eliminar la acumulación de polvo;
- confirmando un flujo de pegamento estable.
Cómo arreglar las bandas de borde sin pegarse paso a paso
Utilice esta secuencia de solución de problemas antes de cambiar materiales o culpar a la máquina.
1.Comprueba la temperatura del pegamento:Confirme tanto la temperatura establecida como el comportamiento adhesivo real en el rodillo.
2.Limpiar el borde del tablero:Elimine el polvo, las fibras sueltas, las astillas y la humedad.
3.Verificar la temperatura de la placa y la cinta:Los materiales fríos pueden enfriar el adhesivo demasiado rápido.
4.Ajustar rodillos de presión:Asegúrese de que la banda esté presionada uniformemente en todo el borde.
5.Velocidad de avance de la revisión:Combine la velocidad con el tiempo de apertura del adhesivo y las condiciones del taller.
6.Verificar cantidad de pegamento:Busque una cobertura continua de pegamento, no un pegamento excesivo.
7.Inspeccionar la compatibilidad del material:Asegúrese de que el adhesivo funcione con bandas de borde de PVC, ABS, chapa o melamina.
8.Limpiar el sistema de pegamento:Elimine el pegamento viejo, los residuos carbonizados y la contaminación del rodillo.
9.Paneles de prueba de ejecución:No reinicie la producción en masa hasta que la muestra se mantenga después de enfriar y recortar.
Cómo evitar que las bandas de borde se levanten en la producción
La prevención es más fácil que reelaborar.
Para la producción diaria, cree un registro de parámetros simple para cada combinación de materiales. Registre la temperatura del pegamento, la velocidad de avance, el ajuste del rodillo de presión, el tipo de tablero, el tipo de banda de borde y el estado del taller.
Înainte de producție completă:
- ejecutar un panel de prueba;
- comprobar la unión después del enfriamiento;
- inspeccionar la calidad del recorte;
- pruebe el borde manualmente;
- revisar la apariencia de la línea de pegamento;
- confirme que no se levanten en las esquinas.
El Ejecutivo de Salud y Seguridad del Reino Unido guía sobre el polvo de madera señala que el polvo de madera puede causar graves problemas de salud y debe controlarse en entornos de carpintería. Un buen control del polvo respalda tanto la seguridad de los trabajadores como condiciones de unión más limpias.
Cuando la máquina de bandas de bordes puede ser el verdadero problema
A veces, las bandas en los bordes que no se pegan no son causadas por pegamento o material. La máquina puede ser inestable.
Busque estas señales:
- la temperatura del pegamento fluctúa;
- el rodillo de pegamento se aplica de manera desigual;
- la velocidad de alimentación cambia durante la operación;
- los rodillos de presión no entran en contacto uniforme;
- las unidades de recorte tiran de las bandas;
- el bote de pegamento requiere una limpieza frecuente;
- los defectos se repiten en diferentes materiales.
Para fábricas de muebles y líneas de producción de paneles, una máquina automática estable para anillar bordes debe mantener pegado, prensado, recorte, raspado y pulido constantes. Si la máquina no puede mantener los ajustes, los mismos defectos volverán incluso después de que los operadores ajusten la temperatura y la presión del pegamento.
Conclusión
Las bandas en los bordes que no se pegan deben resolverse encontrando la causa real, no adivinando. La baja temperatura del pegamento, el polvo, la presión débil, la velocidad de alimentación incorrecta, los materiales fríos, la mala compatibilidad del pegamento y los problemas de mantenimiento de la máquina pueden crear el mismo problema visible.
El mejor enfoque es solucionar problemas en orden: calor, superficie, presión, velocidad, material y condición de la máquina. Cuando este proceso pasa a formar parte de la producción diaria, las fábricas pueden reducir el pelado, el levantamiento, el retrabajo y el desperdicio.
Si los problemas de adhesión de bandas de borde siguen ralentizando su producción, puede que sea el momento de revisar su sistema de pegamento, configuración de presión y configuración de la máquina. Una máquina automática estable de bandas de borde puede ayudar a mejorar la consistencia de la unión, reducir el retrabajo y mantener la producción de paneles más predecible.
Preguntas frecuentes
¿por qué mis bandas de borde no se pegan?
Por lo general, debido a la baja temperatura del pegamento, bordes polvorientos de la tabla, presión débil, velocidad de alimentación incorrecta, pegamento insuficiente, materiales fríos o problemas de compatibilidad del pegamento.
¿a qué temperatura debe estar el pegamento para bandas en los bordes?
Siga la ficha técnica del proveedor de adhesivos. No confíe únicamente en la configuración de la máquina; comprobar si el pegamento es estable en el punto de aplicación.
¿por qué las bandas de borde se desprenden después de enfriarse?
Pelar después de enfriar generalmente significa que la unión inicial era débil. Verifique la temperatura del pegamento, la presión, la calidad del borde del tablero, la temperatura del material y la velocidad de avance.
¿puede el polvo provocar fallos en la adhesión de las bandas en los bordes
Sí. El polvo evita el contacto directo entre el pegamento y el borde de la tabla, lo que puede provocar una unión, elevación o descamación débiles.
¿cómo se fijan las bandas en los bordes que siguen pelándose?
Verifique la temperatura del pegamento, limpie el borde de la placa, ajuste los rodillos de presión, verifique la velocidad de avance, inspeccione la cantidad de pegamento y pruebe la compatibilidad del material.
¿la velocidad de alimentación afecta la adhesión de las bandas de borde?
Sí. La velocidad de alimentación afecta el tiempo que el adhesivo permanece viable antes de aplicar presión y antes de que el pegamento se enfríe.